在庫管理術
OPRPとは?PRP・CCPとの違いと食品工場での設定・管理を効率化する方法

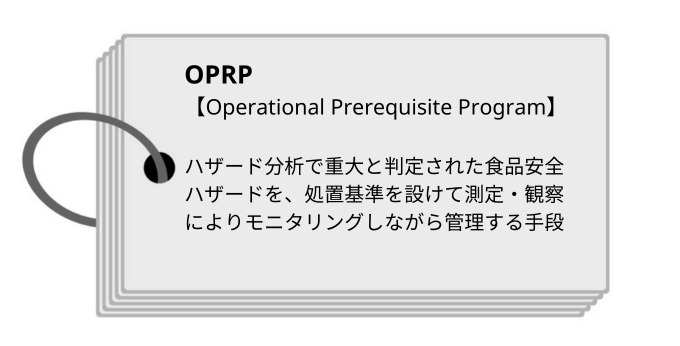
OPRP(オペレーションPRP)とは、ハザード分析で重大と判定された食品安全ハザードを、処置基準とモニタリングによって管理する手段です。ISO 22000やFSSC 22000で定義されており、PRP(前提条件プログラム)とCCP(重要管理点)の中間に位置づけられます。正しく設定すればCCPの負担を抑えながら食品安全のレベルを高められる一方で、モニタリングや記録、資材の在庫確認といった工数が増えやすく、現場の負担になりがちです。
「OPRPとは何か、PRPやCCPとどう違うのかわからない」
「HACCPやISO 22000への対応で、どの工程をOPRPにすればいいか迷っている」——食品製造・加工の現場担当者や品質管理担当者から、こうした声をよく耳にします。
本記事では、OPRPの定義、PRP・CCPとの違い、設定方法と食品工場での具体例を解説したうえで、OPRPの運用に伴う現場の工数を自動化で減らす方法まで紹介します。
この記事でわかること
- OPRPの定義と、PRP・CCPとの違い(比較表つき)
- CCPとOPRPの振り分け方と、OPRPの設定に必要な6つの要素
- 食品工場におけるOPRPの具体例(洗浄・薬剤濃度・冷却・保管温度・異物除去)
- OPRPの運用に伴う在庫確認・発注の工数を自動化で減らす方法と導入事例
\食品工場の在庫管理を自動化する資料をダウンロード(無料) /
OPRPとは?定義をわかりやすく解説
OPRP(オペレーションPRP)とは、ハザード分析で「重大」と判定された食品安全ハザードを許容できる水準まで予防・低減するための管理手段で、処置基準を設けて測定・観察によりモニタリングするものです。
PRP(前提条件プログラム)とCCP(重要管理点)の中間に位置づけられ、ISO 22000やFSSC 22000に基づく食品安全マネジメントシステムで設定が求められます。
👉 このパートをまとめると!
OPRPとは「Operational Prerequisite Program」の略称です。ポイントは、①ハザード分析で重大と判定されたハザードが対象であること、②CCPのような許容限界ではなく「処置基準」で管理すること、③基準を外れた場合は食品安全への影響を評価したうえで処置を決めること、の3点です。
OPRPの正式名称と読み方
OPRPは「Operational Prerequisite Program」の頭文字をとった略称で、日本語では「オペレーションPRP(オペレーション前提条件プログラム)」と訳されます。読み方は「オーピーアールピー」または「オペレーションPRP」です。
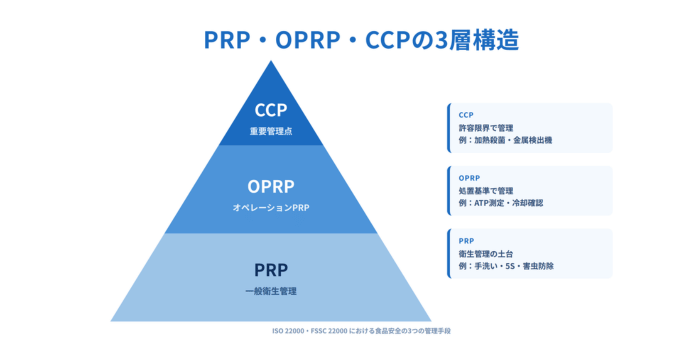
ISO 22000(食品安全マネジメントシステムの国際規格)や、ISO 22000をベースにした認証スキームであるFSSC 22000*において定義されており、食品安全を確保するための3つの管理手段(PRP・OPRP・CCP)のうちの一つです。
*FSSC 22000(Food Safety System Certification 22000)は、ISO 22000、業種別の前提条件プログラム(ISO/TS 22002シリーズ)、FSSC独自の追加要求事項で構成される、食品安全マネジメントシステムの国際的な認証スキーム(認証制度)です。GFSI(世界食品安全イニシアチブ)に承認されており、世界中の食品関連企業で広く導入されています。
OPRPでは何を管理するのか
OPRPを一言で表すと、「ハザード分析で重大と判定されたハザードに対する管理手段のうち、許容限界によるCCP管理にはなじまないものを、処置基準と測定・観察によってモニタリングしながら管理する仕組み」です。
具体的には以下のような管理が該当します。
-
食品に直接触れる機器・設備の洗浄後の清浄度をATP測定※で確認する。
-
原材料・仕掛品の保管温度を定期的に計測・記録する。
-
冷却工程で規定時間内に規定温度まで下がっているか確認する。
-
ふるい・フィルターなど異物除去設備に破損がないか点検する。
こうした管理を手順どおりに続けるには、ATP検査キットや洗浄剤などの消耗品が切れないことも前提になります。
消耗品を含む在庫管理の自動化については、在庫管理の自動化の記事で詳しく解説しています。
※ATP測定:すべての生物の細胞内に存在するATPという物質を測定し、目に見えない有機物や微生物の汚れをその場で数値化する衛生管理の手法
💡 現場運用の落とし穴
OPRPはCCPほど厳格でなくていいという認識から、管理が曖昧になりやすい領域です。しかし、OPRPが適切に機能していないとCCPへの負荷が増大し、結果的に食品安全全体のレベルが下がります。CCPを守るための防波堤として、OPRPを丁寧に設計・運用することが重要です。
PRP・OPRP・CCPの3つの違いを整理する
👉 このパートをまとめると!
PRP・OPRP・CCPは、管理基準の種類(実施基準・処置基準・許容限界)と、基準を外れたときの扱いが異なります。どの工程にどの管理手段を適用するかの判断が、効率的なHACCP構築のカギです。
3つの違いを表にまとめると、以下のとおりです。
| 項目 | PRP (前提条件プログラム) |
OPRP (オペレーションPRP) |
CCP (重要管理点) |
|---|---|---|---|
| 定義 | 食品安全を維持するために、組織とフードチェーン全体で必要な基本的な条件・活動 | 重大なハザードを許容水準まで予防・低減する管理手段。処置基準と測定・観察で管理する | 重大なハザードを許容水準まで予防・低減する管理手段を適用する工程。許容限界と測定で管理する |
| 目的 | 衛生的な製造環境の土台をつくる | 特定の重大ハザードを低減し、CCPを補完する | 特定の重大ハザードを確実に除去・低減する |
| 管理基準 | 手順書・計画どおりに実施すること | 処置基準(測定または観察で判定できる基準) | 許容限界(Critical Limit:測定できる基準) |
| モニタリング | 実施状況を確認・検証する | 決めた頻度で測定・観察し、記録する | 逸脱をすぐに検知できる方法・頻度で測定し、記録する |
| 逸脱時の対応 | 手順を再実施・見直す | 食品安全への影響を評価し、修正・是正処置を決める(必要に応じて製品を隔離) | 影響を受けた製品を「安全でない可能性のある製品」として識別・隔離・評価し、修正・是正処置を行う |
| 具体例 | 5S、手洗い、作業服の衛生管理、防虫・防そ、設備の保守点検 | 洗浄後のATP測定、冷却工程の温度・時間の確認、ふるい・フィルターの破損点検 | 加熱殺菌の温度・時間、金属検出機 |
PRP(前提条件プログラム)とは
PRPは「Prerequisite Program」の略で、食品安全管理の最も基礎的な衛生管理を指します。5S活動・手洗い・作業服の衛生管理・害虫防除・設備の保守点検などが該当します。
PRPの特徴は「実施したかどうかの確認は行うが、特定のハザードに対する基準値を設けたモニタリングは必須ではない」点です。きれいにしたという行為の確認はするものの、「どのくらいきれいになったか」を必ずしも数値で確認する必要はありません。
CCP(重要管理点)とは
CCPは「Critical Control Point」の略で、食品からハザードを確実に除去・低減するための最も重要な工程です。加熱殺菌・金属検出機の通過などが代表例で、あらかじめ定めた許容限界(Critical Limit)を外れた場合、その製品は「安全でない可能性のある製品」として扱われる厳格な管理が求められます。
CCPの特徴は「許容限界が明確に定められており、逸脱した場合は影響を受けた製品を識別・隔離して評価し、再加工・廃棄などの処置と修正・是正処置が必須」である点です。
PRPとOPRPの違いは?
PRPが工場全体の衛生環境を整える「土台」であるのに対し、OPRPはハザード分析で特定した「重大なハザード」に対する個別の管理手段です。そのためOPRPには、処置基準・モニタリング手順・記録の方法などをハザードごとに定め、文書化することが求められます。たとえば「製造前に設備を洗浄する」こと自体はPRPですが、「洗浄後のATP値が基準以下であることを測定・記録してから製造を始める」ことをOPRPとして設定する、という関係です。
CCPとOPRPの違いは?
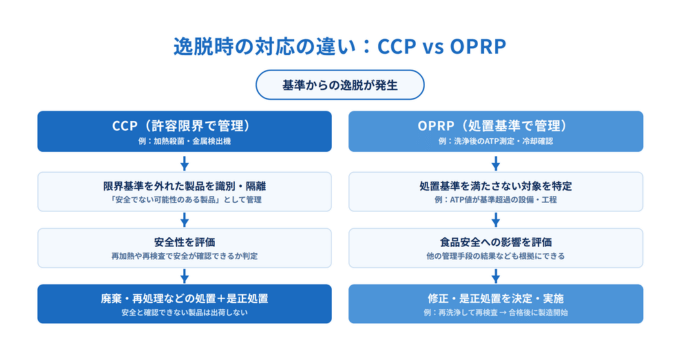
CCPとOPRPは、どちらも重大なハザードを対象とする管理手段です。違いは「基準の種類」と「逸脱時の扱い」にあります。CCPは測定できる許容限界で管理し、限界を外れた製品は「安全でない可能性のある製品」として隔離・評価の対象になります。一方でOPRPは、測定または観察で判定できる処置基準で管理し、基準を外れた場合は食品安全への影響を評価したうえで、修正・是正処置や製品の取り扱いを決定する仕組みになっています。
💡 現場運用の落とし穴
「OPRPはCCPより緩くていい」と解釈して管理が形骸化するケースが多く見られます。OPRPの本来の役割は「CCPに到達する前にハザードを低減すること」であり、適切に機能することでCCPの負担が減り、工場全体の食品安全レベルが向上します。緩い管理ではなく目的に適した管理という認識が重要です。
OPRPの設定方法と具体例
👉 このパートをまとめると!
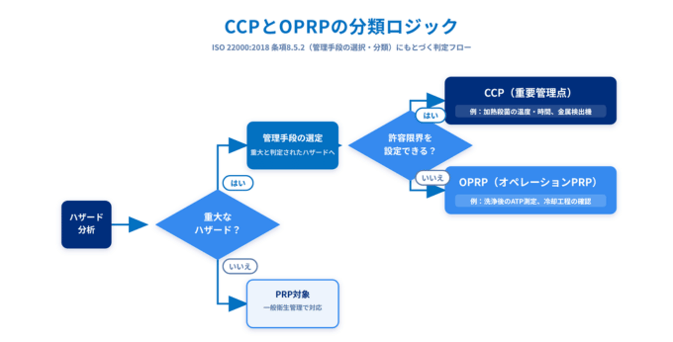
OPRPの設定は、ハザード分析で重大と判定したハザードに対する管理手段を「CCPとOPRPのどちらで管理するか」分類することから始まります。OPRPとして設定する際は、6つの要素を文書化します。
OPRPに設定すべき工程の判断基準
CCPとOPRPはどちらも重大なハザードを対象とするため、ハザードの影響が大きいか小さいかで振り分けるわけではありません。ISO 22000:2018では、主に管理手段の性質に着目して、以下の観点から分類します。
-
測定できる許容限界を設定できるか(できる場合はCCPの候補)、それとも測定・観察で判定する処置基準にとどまるか(OPRPの候補)
-
モニタリングによって、基準からの逸脱を検知できるか
-
逸脱が起きたときに、適時に修正できるか
-
あわせて、管理手段が機能しなかった場合の影響の大きさ、ハザードへの効果、工程内での位置(後工程で再び管理されるか)なども評価する
たとえば加熱殺菌は、温度・時間という許容限界を連続的にモニタリングでき、逸脱をすぐに検知できるためCCPに設定されるのが一般的です。一方、洗浄後の清浄度はATP値などの処置基準で定期的に確認するため、OPRPに設定されることが多くなります。最終的な分類は、自社のハザード分析の結果にもとづいて判断します。
OPRPの設定に必要な6つの要素
OPRPを正式に設定する際には、ISO 22000:2018(8.5.4 ハザード管理プラン)で求められる以下の6つを文書化します。
-
① 管理対象のハザード(と管理手段) 例:設備表面に残存する微生物による製品汚染。製造開始前の洗浄とATP拭き取り検査で管理する
-
② 処置基準 例:ATP値500RLU以下(基準値は測定機器・対象面ごとに設定する)
-
③ モニタリング手順 例:各製造ラインの開始前に、担当者がATPメーターで測定する
-
④ 処置基準を満たさない場合の修正・是正処置 例:基準超過時は当該設備を再洗浄し、再検査で合格してから製造を開始する。超過が続く場合は原因を調べ、洗浄手順を見直す
-
⑤ 責任と権限 例:測定は各ラインの担当者、基準超過時の製造開始の可否判断は品質管理責任者が行う
-
⑥ モニタリングの記録 例:ATP検査記録表に、日時・測定値・測定者・実施した処置を記録する
食品工場におけるOPRPの具体例
食品工場でOPRPとして設定されることが多い管理の例を紹介します。
| 工程・管理 | 管理対象のハザード | 処置基準の例 | モニタリング方法 |
|---|---|---|---|
| 製造前の設備洗浄 | 微生物・アレルゲンの残留 | ATP値が基準以下、目視で残渣がない | ATP拭き取り検査、目視点検 |
| 殺菌剤・洗浄剤の濃度管理 | 殺菌不足による微生物汚染 | 次亜塩素酸ナトリウムなどの濃度が規定範囲内 | 試験紙・濃度計による確認 |
| 加熱後の冷却 | 冷却中の微生物の増殖 | 規定時間内に規定温度以下まで下がる | 中心温度と経過時間の測定・記録 |
| 原材料・仕掛品の冷蔵保管 | 保管中の微生物の増殖 | 庫内温度が設定範囲内 | 温度記録計・温度ロガーの確認 |
| 異物除去(ふるい・ストレーナー) | 異物の混入 | ふるい網・フィルターに破損がない | 始業時・終業時の目視点検 |
同じ工程でも、工場のハザード分析の結果や後工程の管理状況によってはCCPに設定される場合があります。また、これらのOPRPを安定して運用するには、ATP検査キット・試験紙・洗浄剤・殺菌剤などの消耗品を切らさないことが前提になります。
記録・棚卸の効率化については、循環棚卸とは?一斉棚卸との違い・やり方と「数えない」自動化の実現も参考にしてください。
\食品工場の在庫管理を自動化する方法を見る(無料) /

OPRP管理が現場の忙しさを生む理由
👉 このパートをまとめると!
OPRPを正しく運用するためには、定期的なモニタリング・記録・在庫確認が必要です。これらを手作業・紙・エクセルで管理していると、担当者の工数が増大し、本来の製造業務を圧迫します。
手作業・紙管理が生むOPRP管理の3つの工数
OPRPを手作業・紙で運用すると、主に次の3つの工数が発生します。
① 定期モニタリングの工数
温度計測・ATP検査など、OPRPのモニタリングは製造前・製造中・製造後に繰り返し実施する必要があります。1回あたりの時間は短くても、複数工程・複数ラインで積み重なると、1日あたり数十分〜数時間に達します。
② 記録・転記の工数
紙の記録シートへの手書き→エクセルへの転記→管理者への報告という流れが一般的ですが、この転記作業は付加価値を生まない純粋な工数です。記入漏れ・転記ミスのリスクも常に伴います。
③ 洗浄剤・消耗品・原材料の在庫確認工数
OPRPの運用に必要な洗浄剤・殺菌剤・検査キットや副資材の在庫が切れると、洗浄やモニタリングを手順どおりに実施できなくなります。在庫切れを防ぐための日次確認・発注作業が担当者の負担になります。
属人化と人手不足がリスクをさらに高める
OPRP管理は「担当者の知識と経験に依存する」属人化が起きやすい領域です。担当者が不在・退職した場合、管理基準の引き継ぎが不十分になり、食品安全上のリスクが高まります。また人手不足の現場では、OPRP管理の担当者が製造業務と兼務せざるを得ず、モニタリングの抜け漏れが発生しやすくなります。
属人化の解消と在庫の見える化については、在庫管理の「見える化」はエクセル脱却から!で事例とともに解説しています。
💡 現場運用の落とし穴
「記録は取っているが、誰も確認していない」「紙の記録が山積みになっているが整理できていない」という状況は、OPRP管理の形骸化の典型です。記録の目的は問題が起きたときに原因を特定し、是正処置につなげることです。リアルタイムで確認・共有できる仕組みがなければ、記録は意味をなしません。
OPRPの管理工数を自動化で解消する方法
👉 このパートをまとめると!
スマートマットクラウドは置くだけで在庫・消耗品の数量をリアルタイム自動計測するIoTサービスです。OPRPの運用を支える洗浄剤・副資材・原材料の在庫確認と記録を自動化し、担当者を本来の製造・管理業務に集中させます。
スマートマットクラウドがOPRP管理を効率化する3つのポイント
① 原材料・消耗品の在庫を置くだけでリアルタイム管理
洗浄剤・副資材・原材料など、OPRPの運用に使う消耗品をスマートマット(IoT重量計)の上に置くだけで、重量から数量を自動計測・記録します。在庫管理の効率化に取り組んだ現場では、月80時間かかっていた発注業務をほぼ解消した事例もあります(後述)。
② 在庫が基準を下回ったら自動アラート
発注点を設定しておくと、在庫量が基準を下回った時点で自動的にアラート通知が届きます。洗浄剤の残量不足による管理基準の逸脱を未然に防ぎ、OPRPの継続的な運用を支援します。
③ クラウドで情報を共有し、属人化を解消
在庫データはクラウド上でリアルタイム共有されるため、担当者が不在でも管理者・品質管理部門が即時に状況を確認できます。日勤・夜勤の引き継ぎ漏れによるリスクも低減します。
在庫推移のデータを記録として活用する
スマートマットクラウドはデータを自動でクラウドに蓄積するため、在庫推移の記録が自動生成されます。HACCPの監査やISO 22000の内部審査で資材の使用状況を確認する際のベースデータとして活用でき、在庫に関する紙・エクセルへの手動転記が不要になります(ATP値や温度など、OPRPのモニタリング記録そのものは別途記録が必要です)。
製造業における自動発注の仕組みについては、製造業の自動発注を成功に導く完全ガイドも参考にしてください。

スマートマットクラウド導入事例:食品・製造現場での効果
👉 このパートをまとめると!
食品工場や製造現場でスマートマットクラウドを導入し、食材・消耗品・資材の在庫確認や発注にかかる工数を削減した事例を紹介します。
事例① 株式会社マスヤ|冷凍庫・冷蔵庫内の在庫を、工場に立ち入らずに確認
-
課題: 給食用のパンやご飯を製造する食品工場で、給食用食材や消耗品の棚卸を工場スタッフが週2回・1回1時間ほどかけて実施していた。100点以上の在庫が似た見た目のダンボールに入っており、棚卸誤差が発生。発注担当者が身支度を整えて工場内へ在庫を確認しに行くこともあった。
-
スマートマットクラウド導入後: 倉庫に加え、業務用の冷凍庫・冷蔵庫内にもスマートマットを設置。棚卸の時間が短くなり、管理画面で在庫状況を確認できるようになったことで、発注担当者が工場へ確認に行く機会が減った。
💡 このケースの教訓
食品工場では、入場のたびに帽子の着用などの身支度が必要です。在庫を遠隔で確認できるようにすれば、確認のための入退場が減り、工数の削減に加えて、衛生区域への人の出入りを減らすことにもつながります。
事例② 株式会社アヤベ洋菓子|菓子製造用の消耗品の管理・発注を自動化
-
課題: 焼き菓子の製造に使う原材料・消耗品が多く、品目ごとに納品日も異なるため、管理・発注業務が煩雑だった。粉物などは目視で数量を把握しづらく、管理に多くの時間と手間がかかっていた。
-
スマートマットクラウド導入後: 製造工場内のスペースと倉庫に、消耗品を中心に設置。在庫が一定数量を下回るとメールで通知し、サプライヤーへFAX・メールで自動発注する仕組みを構築した。製造工場側で都度在庫を確認・発注する必要がなくなり、消耗品の保管スペースも圧縮できた。
💡 このケースの教訓
粉物のように目視で量を把握しにくい資材は、重量で数量を測る仕組みと相性がよい分野です。確認と発注を仕組み化することで、担当者ごとの発注のばらつきもなくせます。
事例③ 積水成型工業株式会社|月80時間の発注業務を削減
-
課題: 在庫管理が特定担当者に属人化。クリーンルーム入室が必要な保管場所への確認移動が毎日発生し、日勤・夜勤の引き継ぎも不十分だった。在庫状況をリアルタイムで把握できず、欠品リスクを常に抱えていた。
-
スマートマットクラウド導入後: RPAによる自動発注化で、従来4人がかりで月80時間かかっていた発注業務をほぼ解消。あわせてCSV出力機能により棚卸の集計時間も大幅に短縮した。クリーンルームに入室せず遠隔でリアルタイムに在庫確認が可能になり、欠品による生産リスクも解消した。
💡 このケースの教訓
「場所的な制約」は、衛生・在庫管理の確認や記録の抜け漏れを生む要因の一つです。IoT化によってどこからでもリアルタイムで確認できる状態にすることが、管理品質の向上と工数削減を同時に実現します。
事例④ 株式会社SUBARU|毎日1〜1.5時間の手作業確認を自動化
-
課題: 消費スピードが予測困難な部品・副資材を、若手社員が毎日1時間〜1時間半かけて手作業で確認・発注していた。欠品リスクが高く、担当者への負担が集中していた。
-
スマートマットクラウド導入後: 70種類の部品の検数を完全自動化。従来比1.5倍の費用対効果を実現し、若手社員が本来の業務に集中できるようになった。
💡 このケースの教訓
1日1.5時間の手作業は、年間稼働日を244日とすると約366時間にのぼります。人が行う必要のない「数える・確認する」作業をIoTに任せることで、品質管理担当者が本来注力すべき管理業務に集中できます。
OPRPに関するよくある質問(FAQ)
Q. OPRPとは何ですか?
A. OPRP(オペレーションPRP)とは、ハザード分析で重大と判定された食品安全ハザードを許容できる水準まで予防・低減するための管理手段で、処置基準を設けて測定・観察によりモニタリングするものです。ISO 22000やFSSC 22000で定義されており、PRPとCCPの中間に位置づけられます。
Q. PRPとOPRPの違いは何ですか?
A. PRPは5S・手洗い・防虫防そなど、工場全体の衛生環境を整える基本的な条件・活動です。OPRPはハザード分析で特定した重大なハザードに対する個別の管理手段で、処置基準・モニタリング手順・記録の方法などをハザードごとに定めて文書化する必要があります。
Q. CCPとOPRPの違いは何ですか?
A. どちらも重大なハザードを対象としますが、CCPは測定できる許容限界で管理し、限界を外れた製品は「安全でない可能性のある製品」として隔離・評価の対象になります。OPRPは測定または観察で判定する処置基準で管理し、基準を外れた場合は食品安全への影響を評価したうえで処置を決定します。
Q. OPRPの具体例は何ですか?
A. 食品工場では、製造前の設備洗浄後のATP測定、殺菌剤・洗浄剤の濃度確認、加熱後の冷却工程の温度・時間の確認、原材料の冷蔵保管温度の確認、ふるい・フィルターの破損点検などがOPRPとして設定されることが多くあります。ただし、どの管理をOPRPにするかは自社のハザード分析の結果によって決まります。
Q. OPRPはHACCPの義務化対応で必ず必要ですか?
A. 日本の食品衛生法に基づくHACCP義務化(2021年6月完全施行)の文脈では、OPRPという用語は必ずしも使用されません。ただし、ISO 22000やFSSC 22000などに基づく食品安全マネジメントシステムを構築・認証取得する場合は、OPRPの設定が求められます。自社がどの規格・認証への対応を目指しているかによって、OPRPの必要性を判断してください。
Q. OPRPとCCPの数はどのくらいが適切ですか?
A. 明確な基準はなく、工場の規模・製造品目・ハザードの種類によって異なります。一般的にCCPは絞り込むことが推奨されており(多すぎると管理が形骸化するリスクがある)、CCPの前後の工程でOPRPを適切に設定することで、全体の管理負荷を適正に保つことが重要です。
Q. OPRPの記録はどのくらいの期間保存すべきですか?
A. ISO 22000・FSSC 22000には、記録の保存期間について一律の年数を定めた規定はありません。ISO 22000では、組織が記録の保持期間を自ら定めて管理することが求められます(トレーサビリティの記録は、最低でも製品の賞味期限まで保持することとされています)。一般的には「製品の賞味期限・消費期限」「法令」「顧客要求」「認証機関の要求」などを踏まえ、品質管理部門が保存期間を設定します。デジタル記録(クラウド管理)であれば保存・検索・提出が容易になります。
まとめ:OPRPを正しく理解し、管理を仕組み化する
OPRPは食品安全マネジメントにおいてPRPとCCPの中間に位置し、重大なハザードを処置基準とモニタリングによって管理する重要な管理手段です。正しく設定・運用することで、CCPの負担を軽減しながら食品安全全体のレベルを高めることができます。
一方で、OPRPの運用には定期的なモニタリング・記録・在庫確認が伴い、手作業・紙・エクセルで管理を続けると現場担当者の工数が増大します。このうち消耗品・資材の在庫確認をIoT重量計で自動化することで、担当者を本来の管理業務に集中させることができます。
具体的な改善事例については、在庫管理の改善事例16選でご確認いただけます。

 おすすめのダウンロード資料
 人気記事ランキング