在庫管理術
TOC理論(制約理論)とは|製造業のボトルネック解消と5段階集中プロセスを解説
この記事では、製造業における「ボトルネック工程」の改善に役立つTOC理論について紹介します。TOC理論の要となる5段階集中プロセスを具体例を交え説明し、さらに「もはや古い」と言われる原因となったデメリットやトヨタ生産方式との違いについても解説しています。
TOC理論のマネジメント確立に役立つIoTソリューションについても紹介しているので、ぜひご一読ください。
TOC理論(制約理論)とは?
まずは制約理論をわかりやすく解説
TOC理論とは、イスラエルの物理学者エリヤフ・ゴールドラット氏が「The Goal*1」という書籍で提唱したマネジメント手法のこと。英語では「Theory of Constraints」と言い、直訳すると「制約理論」となります。
あらゆる業界の関連業務や一連工数で、ある業務・工数において著しくスループット*2が低い、つまり何かしらの制約がかかっている場合、これを解消するマネジメント手法として用いられています。
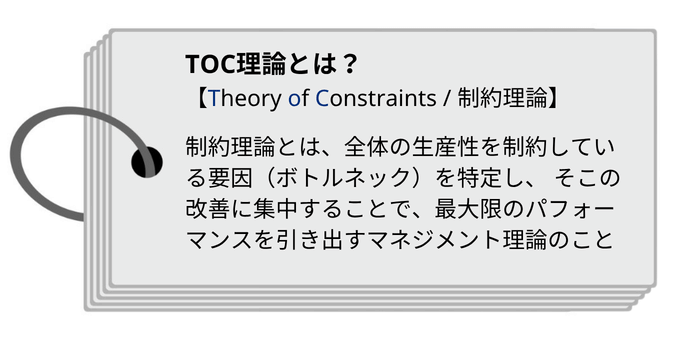
全体のパフォーマンスを底上げするマネジメントとは違い、制約条件に集中し改善・カイゼンを行うので、最小限のコストと時間で効果が出るメリットがあります。
製造業の場合では、ボトルネック工程のように著しくパフォーマンスが低下している工程を改善するためにTOC理論を用います。当該工程の生産条件や人員、オペレーション内容に集中して改善策を打ち出すことによって、最大限の効果を引き出します。

\無料ダウンロード!/工場の隠れたボトルネックを、
一緒に見つけませんか?
お持ちの生産・停止データから何が見えるか、まずは資料でご確認ください。「ボトルネックファインダー」の全体像がわかるサービス説明資料です。
今すぐ無料ダウンロード*1:「The Goal」はビジネス小説の形態で、多様なマネジメント理論が提唱されている(Wikiより)。製造業の「ボトルネック」について考察、またそこから各業種にも通じる「TOC理論」を展開している。
*2:スループットとは処理能力や処理スピードのこと。製造業では生産出来高/生産量で表す場合が多い。
TOC理論の「5段階集中プロセス」とは?
TOC理論を用いて制約条件を打破

TOC理論で提唱されている「5段階集中プロセス」とは、制約条件の理論に基づいたマネジメント手法のこと。ここでは製造業における複数工程でボトルネック工程があった場合、ボトルネックを制約解消するプロセスを解説。また各Stepごとに具体的な改善例も併せて紹介します。
Step① ボトルネック工程にある制約条件を見つける
ボトルネック工程を特定するだけでなく、スループット低下要因となっている制約条件をまず見つけましょう。制約条件としては、次のようなケースが挙げられます。
- スタッフのスキルが低く、時間が掛かる
- 作業プロセスが非常に高度である
- オペレーションの内容量が過多である
- 生産条件の下、生産に時間が掛かる
Step② 特定した制約に最大限のパフォーマンスを付与
Step①ではまず、工程内の制約条件に直に働きかけ、最大限のパフォーマンスを付与できないか検討します。安易に外部から人員募集したり、設備投資をしたりせず、今あるリソースのなかで解決できないか模索します。
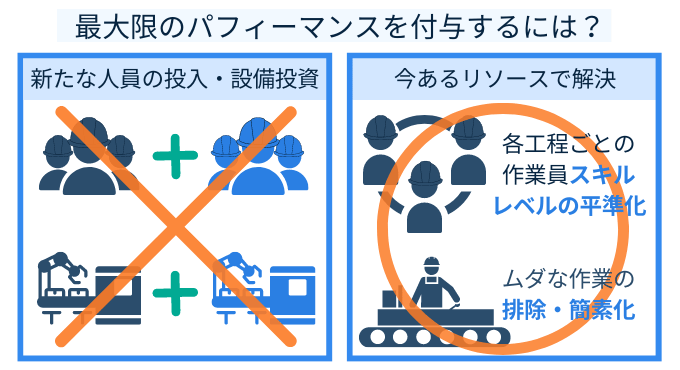
例えばスループットが他と比較して著しく低い工程で「スタッフの技能が追いついていない」場合は、そこにスキルが低いスタッフばかり集まった結果かもしれません。他の工程のスタッフとほどよく人員配置をして、各工程における作業員のスキルや習熟度が高・中・低とバランス良くなるようにしましょう。
一方でスタッフの技能ではなく「作業プロセスが非常に高度」「オペレーション内容量が過多」な場合、習熟度の高いスタッフを移動させたり、オペレーションの内容を見直しましょう。ムダなオペレーションがあれば、排除・簡素化する、また軽作業だけを任せる人員を割り当てるなどの手段があります。
最後に「生産条件の下、スループットが遅い」は、そもそも加工スピードが遅いという要因があり、既存のリソース内での改善が最も難しい制約です。とはいえ、原料や仕掛品の搬入出や品質チェックには、資材係や品質管理部門からスタッフを派遣し、現場スタッフには生産に集中させるという手段はあります。
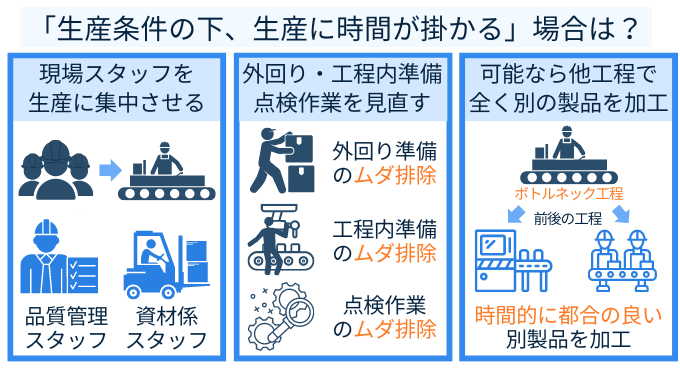
但し、現場と他部門の調整が難しかったり、稼働時間帯と就業時間が合わなかったりする場合は、最適な解決策とはなりません。そのためこの場合も、外廻りや工程内の準備・点検作業にムダがないか、徹底的な見直しから始めるケースが多いようです。
他にはボトルネック工程で必要分を加工している間に、他工程で全く別の製品を生産することで時間的なロスを回避できます。但しこの手段では、各製品の納期調整、資材・仕掛品の搬入出が煩雑となるため、それに対応できる体制を整えなくてはなりません。
Step③ 他工程や工場全体でStep②に合わせて調整・従属
Step②で決定した人員配置換えや無駄なプロセスの排除を実際に行い、それを定着させ効果が確認できる検証期間を設けます。
決定内容によっては工程全体で人員の配置が変更されたり、ボトルネック工程で簡素化したオペレーションに合わせ前後の工程で何らかの調整が必要となったり、ボトルネック工程に適切な量の仕掛品を流すために他工程の生産量を減らしたり、全く別の製品を生産したりする必要があります。

そのようなStep②の決定内容に工場全体を従属させ、それに関わるさまざまな調整を行って、実際にボトルネックの制約を軽減できるか検証します。期間に関しては、習熟度が高いスタッフでも、新しい配属先の作業内容やスタッフ同士との連携など、勝手が分かり作業をこなせるようになるまで、少なくとも1週間は掛かると想定しましょう。
習熟度の低いスタッフの配置換えであったり、管理体制を新たに整えたりするなら、それ以上の検証期間やきめ細やかな調整が必要となるかもしれません。特に煩雑な処理に対応できる管理体制を設ける場合は、別途コストが掛かる可能性があります。次のStep④と比べてどちらが工場全体の運用や売上に益となるか、比較検討をしましょう。
Step④ 制約を物理的に解消|設備投資や人材育成
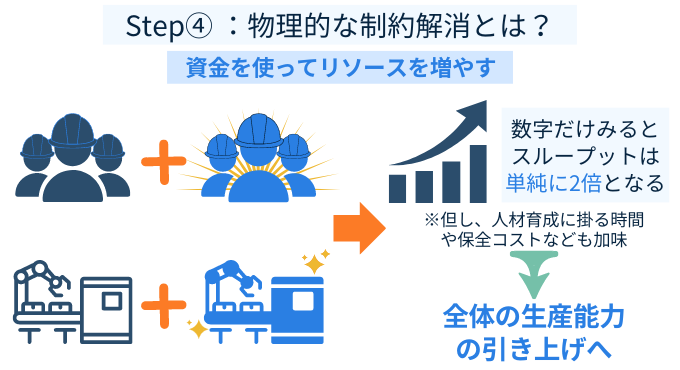
現状のリソース内でやれることを全て網羅した後に、大きな改善が見られない、もしくは更なる向上を目指したい場合、新たに資金を使って制約条件となっているボトルネック工程へのリソースを増やしましょう。
具体的には設備投資や人材育成となります。ボトルネック工程の設備・人材を現状の2倍投入すれば、単純に数字だけで見ると生産高も2倍になると見込めます。但し熟練工やリーダーの育成に時間が掛かかり、保全活動も2倍となるため、その分のコストも加味することが必要です。
とは言え、制約条件となっているボトルネック工程の生産能力の底上げは、工場全体にかかっていた制約を軽減し、全体の生産能力の引き上げに繋がります。
Step⑤ 他の制約を探し、①~④のプロセスを繰り返す
Step④までが完了すれば、新たに定常的なボトルネックとなっている工程や制約条件を見つけ、Step①~④を繰り返しましょう。
また既にStep④まで完了したボトルネック工程であっても、生産高や生産効率が目的に達していない場合は、再びStep①から仕切りなおす必要があります。この時、制約条件が解消しきれなかった要因を適切に究明して、同じことの繰り返しにならないように注意しましょう。
このようにボトルネック工程を最小限のリソースで最大限のパフォーマンスを付与することから始める5段階集中プロセスを用いることで、工場にかかる制約の可視化から解消までのマネジメントを効率よく合理的に行うことが可能です。

株式会社エスマット
代表取締役 林 英俊
「制約に集中する」——TOC理論を工場で実践するということ
「今日はどこが危ないか」——工場長や製造部長は毎朝、自分の五感と長年の経験でボトルネックを嗅ぎ取っています。しかし工程が数百、部品が数千となれば、人間の勘だけでは追いつきません。私がゴールドラット博士の『ザ・ゴール』に出会い、TOC(制約理論)に膝を打ったのは、まさにこの限界を痛感していたときでした。
実際に生成AIにTOC分析をやらせてみたところ、ある工場のデータから「ある工程で仕掛在庫が滞留。上流投入ペースを最適化すれば、全体の処理能力は約20%上がる」という具体的な提案が返ってきました。正直、鳥肌が立ちました。最終判断は現場の人間の役目ですが、経験と勘に頼っていた部分をデータで補強できる手応えを感じた瞬間です。
この体験から気づいたのは、TOCの本質は「答えを与えること」ではなく「現場に気づかせること」だということ。すべてを可視化して丸投げするのではなく、あえて情報を絞り込み、現場の人が自ら「なぜ止まったのか」を考える余白を残す。停止の多かった工程だけに翌週集中する、というシンプルな「選択と集中」のルールが、実は一番効くのだと実感しています。
全体を底上げするより、制約に絞って一点集中で手を打つ。この発想は生成AI時代になっても古びるどころか、未だ現場実装時の強力な武器だと感じています。
出典:林英俊『日本の現場力が輝く、人中心のDX』第5章 p.50〜p.57
TOC理論のデメリット
もう古い?制約理論の欠点とは?
制約条件にフォーカスするTOC理論は、既存のリソースを最大限に有効活用できるマネジメント方式ですが、制約条件への注視と改善のみに偏ると次のような問題点が発生します。
- 制約条件に注視しすぎ、全体が見えない
- 制約条件の上辺のみ問題視し、根本解決に至らない
- 外部変化への対応力が乏しくなる
- スタッフに負担や抵抗感が生じる
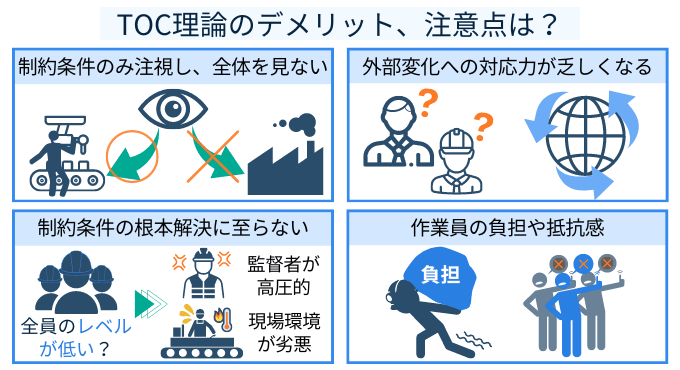
ひとつの制約条件に注視し過ぎると、他の重要な問題点が見過ごされてしまうリスクが生じます。「5段階集中プロセス」のStep⑤で、前4段階を繰り返す際に必ず工程・工場全体を俯瞰的に見て、その他の問題点や制約の有無を確認しましょう。
次に制約条件の上辺だけ見てしまう場合、例えば「この工程は作業スタッフ全般のスキルが低い」のが制約条件と判断したとしても、それが必ずしも最適解とは限りません。
現場監督者の態度がかなり高圧的であったり、現場環境の温湿度が適切でなかったりと、根本的な原因が別にあるケースがあります。その場合、作業スタッフを入れ替えてもボトルネックの改善には至りません。その際には「なぜなぜ分析*3」などを活用し、ボトルネックの制約条件を正しく把握すべきです。
また「TOC理論が古い」と言われる最たる理由は、既存リソース内での改善・カイゼンに固執し、外部変化への柔軟性に乏しい体制に陥る可能性があるからです。
「働き方改革」による従業員の意識変化や、日進月歩する製造用機械の刷新や自動化、果ては組織そのものやビジネスモデル自体の変革を推進するDXなど、時流や外部の変化に対応できる柔軟性は常に求められています。
最後に、制約条件を解消するために作業員の配置変えやオペレーション内容の変更などは、作業スタッフの協力が不可欠であり、かつ負担を掛けることになります。なるべく抵抗感なく、円滑にプロセス段階を進めるためにも、スタッフへの説明責任や可能な限りの配慮を必ず行いましょう。
*3:「なぜなぜ分析」とはトヨタ生産方式から生まれた、トラブル分析方法。生産時や生産試験段階で問題やトラブルが発生した際に「なぜ?」と5回繰り返すことで、原因を徹底的に追及、洗い出す手法。再発防止や改善・カイゼン策を見つける際に役立つ。
\無料ダウンロード!/ 一点集中で終わらせない。工場全体を俯瞰し続けませんか? TOC理論は「制約に集中する」ほど効果が出る一方、次にどこが制約になるかまで追い続けるのは簡単ではありません。生産・停止データから、変わり続けるボトルネックを俯瞰できる「ボトルネックファインダー」の資料です。 今すぐ無料ダウンロード
TOC理論とトヨタ生産方式との違い

日本が誇る製造業の生産方式に「トヨタ生産方式(TPS)*4」があります。トヨタ生産方式はニンベンのある自働化*5とジャスト・イン・タイム*6を2本柱に、改善の積み重ねとムダ・ムラ・ムリを徹底的に省いた、顧客へ最短で良質な製品を届けるための生産管理システムです。
一方でTOC理論は生産管理システムとは異なり、製造業ではボトルネック工程の制約条件を解消するマネジメント手法として活用されています。
TOC理論の提唱者であるエリヤフ・ゴールドラットはトヨタ生産方式をはじめ、それに倣う日本の製造業を好んでいましたが、グローバルな視点での貿易関係を考慮し、TOC理論をはじめとするさまざまなマネジメント手法が提唱された自身の著書「The Goal」の日本語翻訳を17年間、禁止していました。
というのも、原書が出版された1984年当初に日本企業の経営者が「The Goal」を学べば、日本は大きく貿易黒字に傾き、かえってそれが日本経済にも世界経済にも打撃を与えると見越していたからです。
今ではさまざまな製造業でトヨタ生産方式に倣うのと同じく、ボトルネック工程の解決のためにTOC理論を用いる企業が増えています。
*4、5、6:TOYOTA公式HP「トヨタ生産方式」参照
「ジャストインタイム」について詳しく知る>>
「ニンベンの付いた自働化」について詳しく知る>>
TOC理論に関するよくある質問(FAQ)
Q. TOC理論を導入するとどんなメリットがありますか?
A. ボトルネックに改善を集中できるため、短期間で仕掛在庫の削減やリードタイム短縮が期待できます。また、人的・設備的リソースを最も効果の出る箇所に配分でき、工場全体の生産性向上につながります。
Q. TOC理論における制約とは何を指しますか?
A. 制約とは、システム全体のスループットを最も強く制限している要因のことで、設備能力や人員スキルだけでなく、ルール・手順・意思決定などの非物理的要因も含まれます。工程遅れだけに限定せず、全体の流れを妨げる真の阻害要因を見極めることがポイントです。
Q. TOC理論を運用する際の注意点や課題はありますか?
A. 制約に注目しすぎると、他の重要な問題や外部環境の変化を見落とすリスクがあります。また現場の負荷増加や抵抗が生まれることもあるため、改善前にデータの整理と関係者の理解を整えることが重要です。
ボトルネック特定にスマートマットクラウド
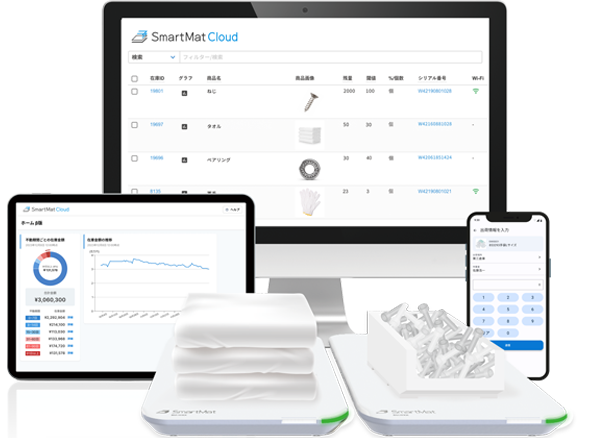
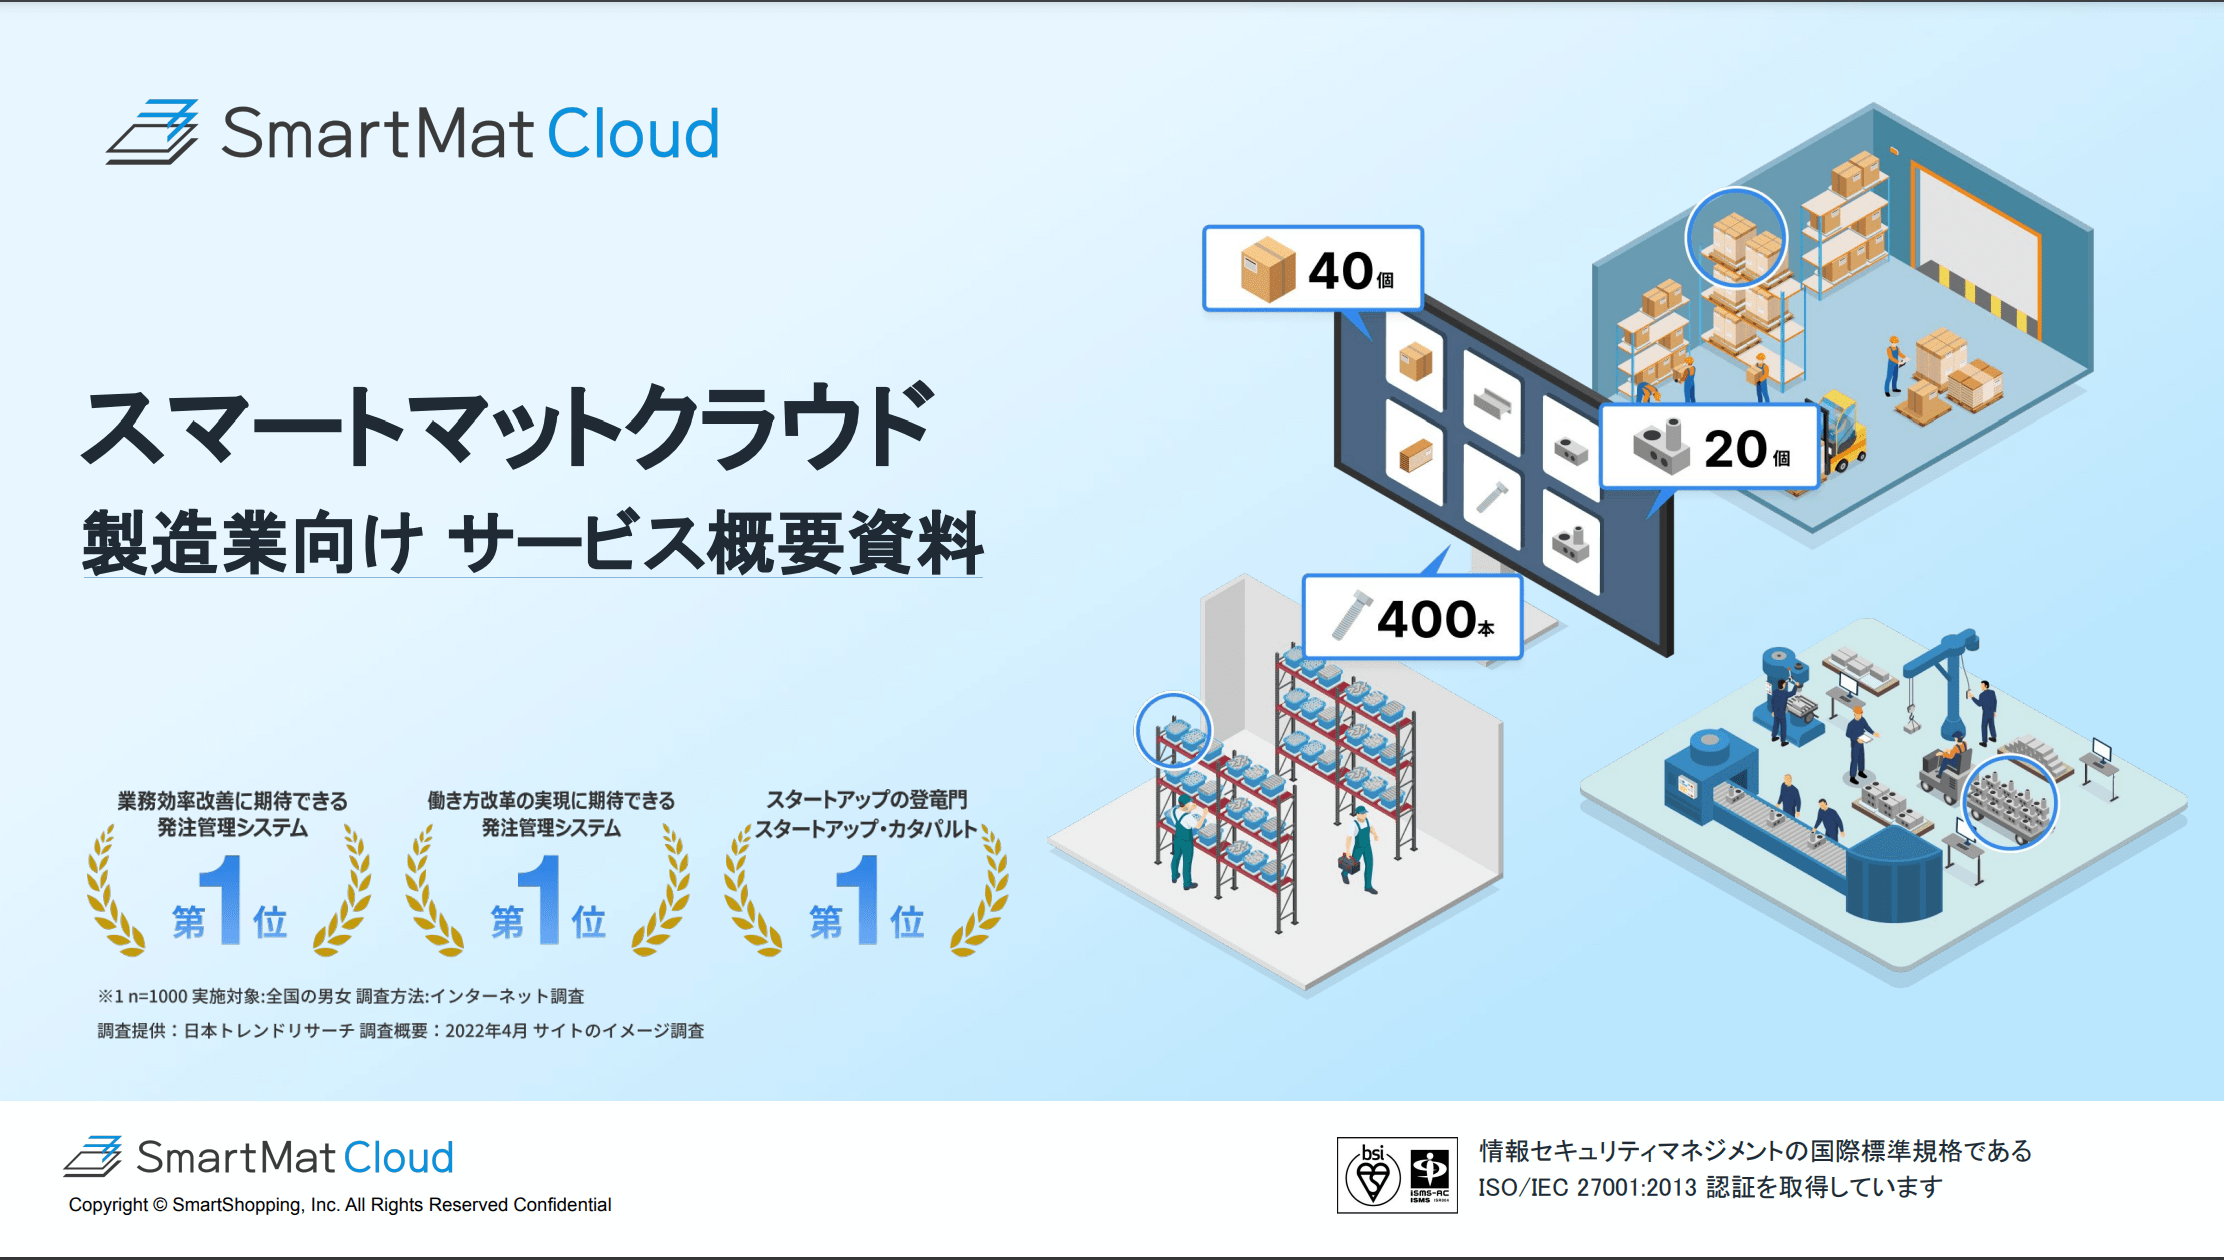
スマートマットクラウドはリアルタイム実在庫の見える化で在庫管理、工程カイゼン・DXを進めるIoT SaaSプロダクトです。IoT重量計で在庫管理・入出庫・発注を自動化。さらに現場でのモノの動きも捉え、工程間のモノの流れを分析し問題を見える化します。
シンプルな「重さの変化」をデジタル・ネットワーク化し業務変革に用いるDXとして、リアルタイム実在庫データを武器に、現場のさまざまなモノと情報を可視化し活用。工程をまたぐモノと情報の流れの澱みも特定します。
2026年、新商品として「ボトルネック・ファインダー」を提供してます。複数工程における見えていなかったボトルネックまで含み、データでカイゼン。工場の生産高に直接かかわる制約の解消、生産効率や現場力の向上に寄与します。
【新AI機能搭載】AI x IoTで在庫最適化をし続けられる
スマートマットは、最新データ(入出庫の理論値ではなく、現場の実数データ)を溜め続けます。そして、その大量データをAIが監視・解釈・検知。問題をタイムリーに抽出して改善を提案するので、常に在庫の最適化をし続けることができます。
【新商品】ボトルネックファインダーの特徴
- AIが既存の生産・停止データを繋げて読み解き、見えていなかったボトルネックを発見
- ボトルネックの原因を提案し、繋がったデータでカイゼンを回す
- 工場分析の定石が組み込まれたプログラムでデータ突合の着眼点をAIから提示
- 現場の生の情報を与えることで、さらに「あなたの工場」に適した分析に育つ
\無料ダウンロード!/工場の隠れたボトルネックを、
一緒に見つけませんか?
お持ちの生産・停止データから何が見えるか、まずは資料でご確認ください。「ボトルネックファインダー」の全体像がわかるサービス説明資料です。
今すぐ無料ダウンロード専門家コラムを書いた人

株式会社エスマット代表取締役 兼 製造DX協会代表理事
林 英俊
京都大学大学院を修了後、ローランドベルガーに入社し、戦略コンサルタントとして製造業を中心にコンサル業務に従事。その後、Amazon Japanに入社し、新規事業立ち上げ・プロダクトマネジメントを経て、2014年にエスマット創業。代表として経営全般を舵取りしつつ、事業立ち上げなどグロース中心に実務も担う。製造DX協会の代表理事として、業界レベルのDX・IoT・AI関連の発信も従事。三重大学リカレント教育の講師も担う。 初の著作「日本の現場力が輝く、人中心のDX」を2026年上梓。

 おすすめのダウンロード資料
 人気記事ランキング