在庫管理術
チョコ停とは?意味・ドカ停との違い、原因と対策、損失の計算方法を解説
チョコ停とは?意味・定義
チョコ停の意味と定義
チョコ停とは、設備のトラブルや原料の異常*1によって、生産設備が数十秒〜10分程度*2停止・空転する現象のことです。
「生産設備がちょこっと停止した」ことに由来する現場の通称です。生産が止まったり空転したりすることから「空転ロス」とも呼ばれます。
設備や原料に原因があっても、トラブル自体は軽い状態です。設備を修理する必要はなく、ワークの詰まりを取り除く、センサーをリセットするといった処置で、現場スタッフがその場で復旧できる停止を指します。
*1:JIS(日本産業規格「生産管理用語」)では、チョコ停は「小故障」の通称とされ、「設備の部分的な停止又は設備の作用対象の不具合による停止で、短時間に回復できる故障」と定義されています。作用対象の不具合を含むため、原料・仕掛品の異常も要因になり得ます。
*2:製造業種や企業によって異なる。組立・組付などの機械・自動車産業では5分まで、医薬品や化学系プラントでは10分までを目安にしている例が見られる。
チョコ停の正式名称・言い換え・英語表現
| JISでの名称 | 小故障 |
|---|---|
| 現場での言い換え | 空転ロス、短時間停止、チョコ停ロス |
| 英語表現 | minor stoppage(minor stop)、short-time breakdown ※正式な英訳はない |
チョコ停ロスとは?|7大ロスのひとつ
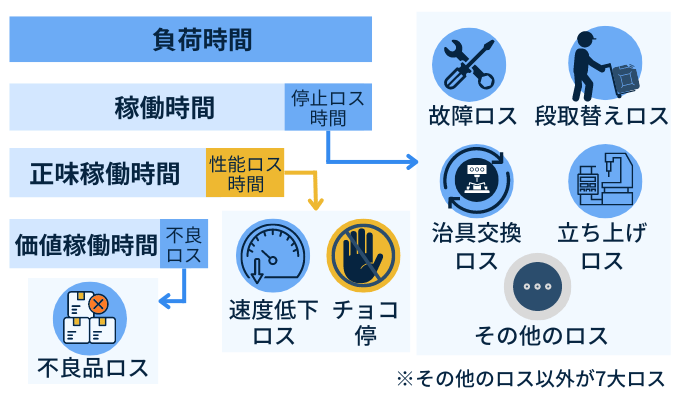
製造業では、生産効率を下げる要因が上図のように「7大ロス」として分類されています。チョコ停によるロスは、速度低下ロスとともに稼働時間中に発生する「性能ロス」に含まれます。
7大ロスを「7つの設備ロス」と呼ぶ業界もありますが、実際のロスは設備の異常だけで起きるわけではありません。たとえば、目で見て手作業で取り除けるコンタミが原料に混ざっている場合や、前工程から流れてくる仕掛品の品質にバラつきがある場合は、ラインを一時的に止めたり速度を落としたりして対応します。
また、医薬品・化学品・化学機能材・食品の業界では、加工処理の速度やラインの搬送速度が生産条件に含まれることが多く、速度低下やチョコ停がそのまま不良品の発生につながる場合があります。この場合は「不良ロス」として扱われ、歩留まり低下の要因になります。7つのロスの分類は、すべての業界にそのまま当てはまるわけではないことを覚えておきましょう。
7大ロスについて詳しくは「TPM活動【意味・狙いと16大ロス・8本柱・自主保全の7ステップ・TPSとの違い】」の記事をお読みください。
チョコ停とドカ停の違い
チョコ停とドカ停のいちばんの違いは、生産ラインが復旧するまでにかかる時間と、故障の深刻さです。ドカ停は「生産ラインがドカっと止まる」ことに由来する通称で、JISでは「大故障」と呼ばれます。
| 項目 | チョコ停(小故障) | ドカ停(大故障) |
|---|---|---|
| 停止時間 | 数十秒〜10分程度 | 1時間以上になることが多い |
| 主な原因 | ワークの詰まり、センサーの誤検知、清掃不足、搬送量の偏り | 設備の破損、駆動部の故障、システムの停止 |
| 復旧する人 | 現場の作業者がその場で対応 | 保全部門やメーカーによる修理・部品交換 |
| ロスの分類 | 性能ロス(チョコ停・空転ロス) | 停止ロス(故障ロス) |
| 損失の見え方 | 記録されにくく、損失が見えにくい | 納期遅れなどで、すぐに表面化する |
| 対策の方向性 | 記録・分析による原因の特定と現場改善 | 予防保全・計画保全 |
ドカ停は、装置やシステム全体に深刻なダメージがある状態です。最悪の場合、メーカーに修理や買い替えを依頼することになり、納期にも影響します。複数の工程がつながっている場合は、前後の工程の稼働時間もロスになります。
設備が次のいずれかの状態になる変化。a)規定の機能を失う・b)規定の性能を満たせなくなる・c)設備による産出物や作用が規定の品質レベルに達しなくなる。
備考:設備が生産ラインなどの大規模なシステムの一部となっていて、システム全体を停止に至らしめるような重大又は決定的な故障を大故障(通称としてドカ停)、逆に設備の部分的な停止又は設備の作用対象の不具合による停止で、短時間に回復できる故障を小故障(通称としてチョコ停)という。
日本産業規格(JIS)「生産管理用語」より引用
チョコ停を放置するとドカ停につながる
頻繁に起きるチョコ停は、設備の深刻な問題の予兆であることが少なくありません。同じ理由のチョコ停をその場しのぎの対応で繰り返していると、やがて大故障、つまりドカ停を引き起こすおそれがあります。
工場の計画停止時間内に設備のメンテナンスや入れ替えを計画的に進め、チョコ停を集計して原因を突き止めることが、ドカ停を防ぐ近道です。
チョコ停の主な原因と対策
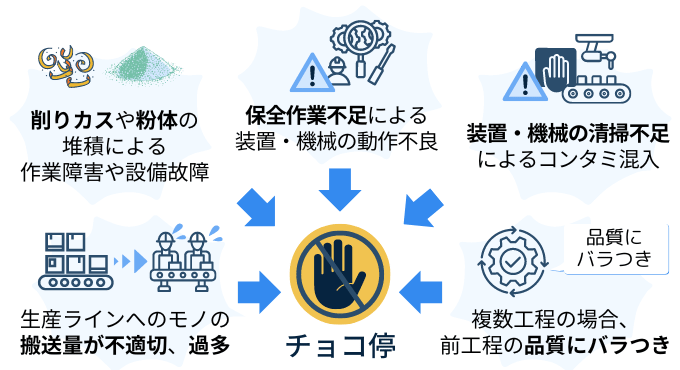
チョコ停の主な原因は次の5つです。ほとんどは設備の保全不足や、設備・資材・仕掛品の清掃不足から起こりますが、搬送量の偏り、前工程の品質のバラつき、人的なミスでも発生します。
- 日常点検・保全作業の不足による装置や機械の動作不良
- 削りカス*3や粉体の堆積、清掃不足によるコンタミの混入
- 生産ラインへの搬送量が適切でない、または多すぎる
- 前工程の品質のバラつき(複数工程の場合)
- 配膳作業の遅れや部品の取り違えなどの人的ミス
*3:前工程で原材料を切削・裁断・圧縮・伸長した際に出るコンタミ
原因1:日常点検・保全作業の不足
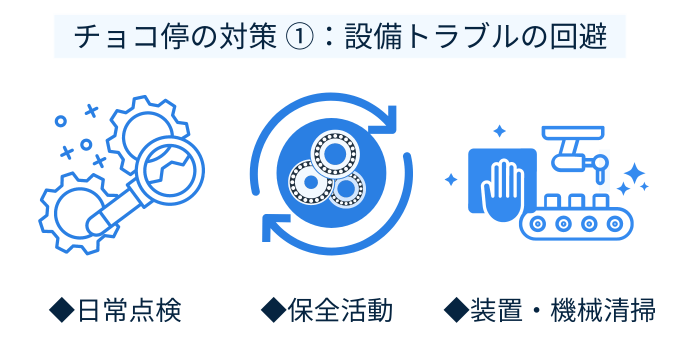
潤滑油の差し忘れ、ボルト・ネジの増し締め忘れ、ベアリングやタイミングベルトの交換時期のずれなど、日常の点検・保全が不十分だとチョコ停が起こります。
対策:設備や装置の特性に合わせて、稼働前の点検・保全を毎回行いましょう。この作業は保全スタッフではなく、生産現場の作業者が担うのが基本です(自主保全)。保全スタッフは日常点検の重要性を現場に伝え、そのための時間を確保できるよう生産管理部門と調整します。
原因2:清掃不足(削りカス・粉体・コンタミ)
削りカスやゴミが装置に挟まると動作不良が起き、粉体がネジ穴などに詰まると作業が止まります。原材料にコンタミが混ざり、取り除く必要が出ることもあります。チョコ停で問題になるのは、目で見て確認でき、手作業で取り除ける程度のコンタミです。
対策:エアブロー*4で粉体や削りカスを吹き飛ばす、付着物の性質に合わせてシンナー・水・アルコールで清掃するなど、清掃方法と頻度を標準化しましょう。5S活動の「清掃」を習慣にすることが、チョコ停の予防につながります。
*4:エアーノズルやエアーガンで圧縮空気を噴射し、粉体や細かいゴミを取り除く作業
原因3:搬送量が適切でない・多すぎる
複数の工程で生産ラインがつながっている場合、工程ごとのスループットにわずかでも差があると、ボトルネックとまではいかなくても、チョコ停が繰り返されることがあります。
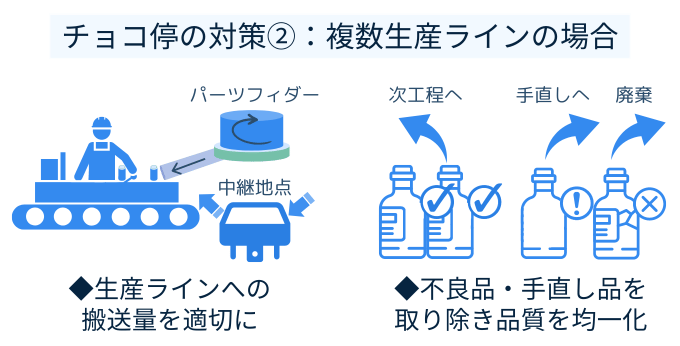
対策:工程間のスループットをそろえるか、ラインに中継地点やパーツフィーダー*5を設けて、適切な量を搬送しましょう。
*5:パーツフィーダーとは、ボウル型の容器に入れた大量の部品を振動とアタッチメントの動作で同じ向き・姿勢にそろえ、次工程のラインに供給する装置のこと。
原因4:前工程の品質のバラつき
複数の工程がある場合、前工程の品質にバラつきがあると、次の工程で余分な手間がかかり、作業が中断することがあります。熟練者が作る慣れた製品ではほとんど起きませんが、新人スタッフが入った場合や新規開発品の生産では起こりやすくなります。
対策:次の工程に送る前に必ず品質チェックを行い、不良品や手直し品はあらかじめ取り除いておきましょう。
原因5:配膳作業の遅れや部品の取り違え(人的ミス)
組立・組付工程での部品の配膳や、一個流し生産・かんばん方式は、生産効率を上げリードタイムを短くするための仕組みです。それでも、人的ミスで配膳が滞ったりモノの流れが止まったりすると、チョコ停が起こります。
対策:人的ミスをゼロにすることはできません。部品の消費状況や配膳の進み具合を見える化して、遅れや取り違えに早く気づける仕組みを作りましょう(具体的な方法は後述)。
チョコ停による稼働率・損失額の計算方法
チョコ停と稼働率の計算方法
TPM*6の考え方では、チョコ停は「性能ロス」として性能稼働率を下げます。時間稼働率と性能稼働率は、次の式で求めます。
- 負荷時間:操業時間から、朝礼や計画保全などの計画停止を除いた時間
- 稼働時間:負荷時間 − 停止ロス(故障・段取り・調整など)
- 正味稼働時間:稼働時間 − 性能ロス(チョコ停・速度低下)
- 時間稼働率:稼働時間 ÷ 負荷時間
- 性能稼働率:正味稼働時間 ÷ 稼働時間(簡易式)
例として、1日2交代で負荷時間が15時間、段取り・調整による停止ロスが2.25時間の工場を考えます。
稼働時間:15 − 2.25 = 12.75時間 / 時間稼働率:12.75 ÷ 15 = 85%
この稼働時間の中で、チョコ停が4回、合計30分(0.5時間)発生していたとします(速度低下ロスはないものとします)。
正味稼働時間:12.75 − 0.5 = 12.25時間 / 性能稼働率:12.25 ÷ 12.75 ≒ 96.1%
負荷時間に対して実際に生産できた時間の割合は「85% × 96.1% ≒ 81.7%」です。
1日わずか30分のチョコ停でも、稼働率は約3.3ポイント下がることが分かります。
*6:TPMとはTotal Productive Maintenanceの略で、生産に関わるあらゆるロスをゼロに近づける活動のこと。日本では「全員参加の生産保全」と呼ばれる。
チョコ停による年間損失額の試算
稼働率の低下を金額に置き換えると、改善の優先度を社内で説明しやすくなります。年間の損失額は次の式で試算できます。
年間損失額 = 1日のチョコ停時間 × 年間稼働日数 × 1時間あたりの生産数 × 1個あたりの限界利益
たとえば、1回3分のチョコ停が1日10回(30分)、年間稼働日数が250日、1時間に60個を生産、1個あたりの限界利益が500円とすると、次のようになります。
0.5時間 × 250日 × 60個 × 500円 = 3,750,000円/年
1回3分の停止でも、1ラインあたり年間約375万円の機会損失になる計算です。ここに復旧作業の人件費や不良品の廃棄コストが加わることもあります。ラインの数が多い工場ほど、チョコ停の影響は大きくなります。
※数値は説明用の仮定です。実際には自社の生産数・限界利益を当てはめて試算してください。
チョコ停の記録・分析方法
チョコ停の記録やデータ集計はなぜ必要?
チョコ停は数十秒〜数分で復旧でき、稼働の再開に時間がかかりません。そのため重視されにくく、目の前の生産が優先されて、原因の分析や再発防止が後回しになりがちです。
また、作業者が記録の必要性を感じていても、タクトタイム*7に合わせてムダを省いた作業動線や、ラインの継続的な監視を考えると、現場で記録する時間の余裕はほとんどありません。
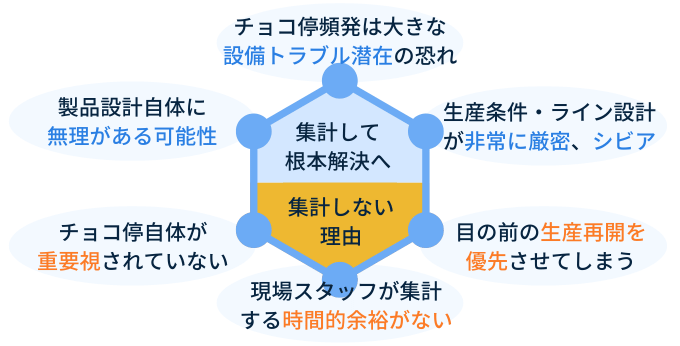
しかし、頻繁に起きるチョコ停の裏には、大きな設備トラブルが隠れていることがあります。製品設計に無理がある、生産条件やライン設計がシビアすぎる、といった実態が隠れているケースもあります。原因を突き止めるためにも、チョコ停は要因別に記録・集計することが欠かせません。
*7:タクトタイムとは、顧客の需要に合わせて製品1つを作るべき時間のこと(稼働時間 ÷ 必要生産数)。実際に1つ作るのにかかる「サイクルタイム」とは異なる。
チョコ停記録表の項目例
記録表は、現場の負担を増やさないように項目を絞るのがコツです。最低限、次の項目をそろえておくと、後から要因別の集計ができます。
| 日時 | ライン・設備 | 停止要因 | 停止時間 | 処置内容 | 記入者 |
|---|---|---|---|---|---|
| 10/1 9:12 | 組立2号 | ワーク詰まり | 2分 | シュートの異物除去 | 山田 |
| 10/1 10:40 | 組立2号 | センサー誤検知 | 1分 | リセット・汚れ拭き取り | 山田 |
停止要因は自由記述にせず、「ワーク詰まり」「センサー誤検知」「部品切れ」などの選択肢にしておくと、集計がぐっと楽になります。
パレート分析で優先すべき原因を絞り込む
1〜2週間ほど記録がたまったら、要因ごとに「発生回数」と「合計停止時間」を集計し、多い順に並べたパレート図を作ります。多くの場合、上位2〜3つの要因がチョコ停全体の大半を占めます。上位の要因から重点的に対策しましょう。
対策をしたら、同じ記録表で効果を確認します。回数と停止時間が減っていれば対策を標準化し、次の要因に移ります。この繰り返しが、チョコ停改善の基本サイクルです。
記録を自動化する方法(PLCログ・カメラ・IoTセンサー)
手書きの記録には限界があるため、最近はIoTを使って記録を自動化する方法が広がっています。
- PLCログ・稼働監視システム:設備の停止信号を自動で取り込み、停止時刻と時間を記録する
- カメラ(ドライブレコーダー型):停止の前後の映像を残し、再現しにくい原因を映像で確認する
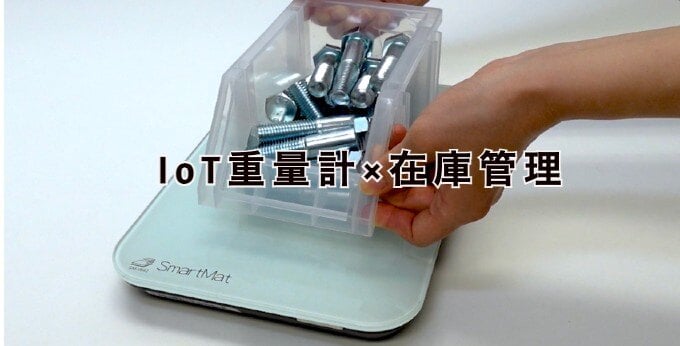
- IoT重量計・センサー:部品の消費や不良品の発生をモノの重さで捉え、チョコ停の発生タイミングと結びつける(次章で解説)
チョコ停が工場に与える影響
高頻度なチョコ停は工場稼働率や品質に影響する
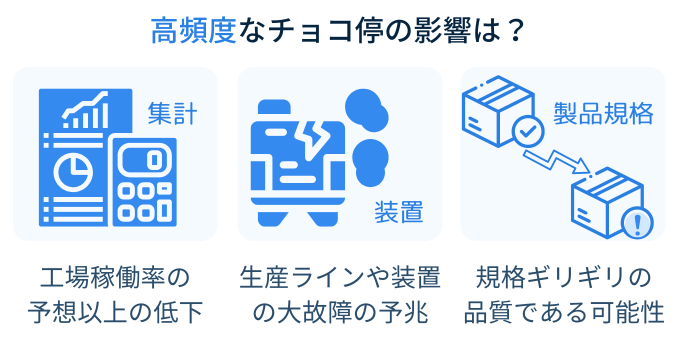
1回の停止時間はわずかでも、頻度が高ければ、日次や月次で集計したときに工場稼働率が予想以上に下がっていることがあります。
また、製品設計に無理がある、生産条件やライン設計がとてもシビアであるといった状態で、チョコ停を繰り返しながら生産を続けたとします。その場合、規格ギリギリの品質で製品を作っている可能性が非常に高くなります。
そのため、設備トラブルやコンタミ混入以外の理由で頻繁に起きるチョコ停は、製品の品質を見極める指標になります。製品設計や生産条件を見直す判断基準にもできます。
製品によってはチョコ停でも不良率や生産高に影響
機械の組立・組付や自動車・家電の工場では、チョコ停が起きても時間のロスにはなりますが、製品そのものがロスになることはあまりありません。設備の不具合で製品が挟まったり落ちたりして壊れることはあるものの、不良品は1〜数個にとどまるため、不良率が極端に高くなることは少ないでしょう。
一方、食品・金属・化学・繊維・印刷などの産業では、チョコ停が大きな製品ロスにつながることがあります。ロットの途中でチョコ停を繰り返すと、そのロットをすべて廃棄するような不良が起こることもあります。
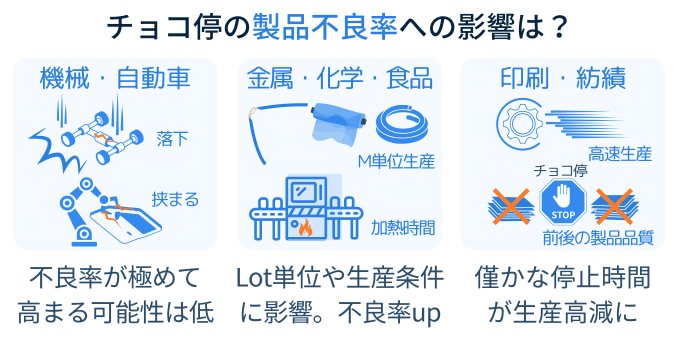
たとえば食品産業では、焼く・揚げる・蒸す・煮るといった加熱工程でチョコ停が起こると、規定の加熱時間に過不足が出て不良品になる可能性があります。この場合は正規の商品にならず、廃棄されるかB級品として扱われます。
また、金属産業の導線状の製品や、化学産業のチューブ状・ロール状の製品のように、メートル単位で生産している場合を考えてみましょう。ロット単位*8とチョコ停が起きた位置によっては、大きな製品ロスになります。たとえばロット単位が100mで、99mの地点でチョコ停が起きて延伸・成形・機能付与のラインが止まると、その99m分は製品になりません。
金属なら、再び溶かして原料として再利用する手直し*9ができるため、製品・原料のロスにはなりません。しかし、化学産業で扱うゴム・塩化ビニル・プラスチック素材の製造や機能付与には、ほぼ不可逆的な反応*10が使われており、手直しができないため製品ロスになります。
繊維産業や印刷業では、非常に高速で紡績・印刷していることが多く、チョコ停を繰り返すと工場の生産高に深刻な影響が出ます。停止の前後で品質が規格を外れたり、ロット単位を満たせなくなったりして、製品ロスになる可能性も高くなります。
*8:ロット単位とは、製品の生産・販売における最小単位のこと。たとえば1ロット=100個で3ロットを受注した場合は、300個を生産して納入するという意味。
*9:手直しができる場合でも、手直しにかかった時間はロス時間として扱われる。
*10:ここでいう不可逆的反応とは、UV照射や加熱によって硬化するもの。化学業界では2液型樹脂・硬化剤・光開始剤などを用いる。
チョコ停に関するよくある質問(FAQ)
Q1. チョコ停とは何の略ですか?正式名称や英語は?
A. チョコ停は「ちょこっと停止」の略で、生産設備が数十秒〜10分程度だけ停止・空転する現象を指す現場の通称です。JISでは「小故障」と呼ばれます。英語に正式な訳語はありませんが、「minor stoppage」「short-time breakdown」などと表現されます。
Q2. チョコ停とドカ停の違いは何ですか?
A. 違いは、復旧までの時間と故障の深刻さです。チョコ停は現場の作業者が数十秒〜10分程度で復旧できる小故障です。ドカ停は設備の修理や部品交換が必要で、1時間以上止まることが多い大故障を指します。
Q3. チョコ停はどのくらいの頻度から問題と考えるべきですか?
A. 一律の基準はありませんが、同じ要因が繰り返し起きている場合は、頻度にかかわらず改善の対象と考えましょう。まずは要因別に回数と停止時間を記録し、稼働率や損失額に換算して影響の大きさを把握することが大切です。
Q4. チョコ停を改善する方法や事例はありますか?
A. 停止要因を記録し、パレート分析で上位の要因から対策するのが基本です。センサーやカメラで停止の前後を記録して、作業手順や設備条件を見直す方法も効果的です。トヨタ生産方式でも重視されており、ワークの詰まりやセンサーの誤検知といった小さな不具合を一つずつ取り除くことが、改善の典型的な例です。
IoT重量計でチョコ停の要因を見える化・抑制する方法
配膳の遅れや部品の取り違えによるチョコ停を防ぐ
組立・組付工程のチョコ停には、「部品が届かない」「違う部品が届いた」といった配膳のトラブルが原因のものが少なくありません。配膳キットの棚や空き箱の置き場にIoT重量計を置くと、工程ごとのキットの消費スピードが見える化され、声をかけ合わなくても作業の進み具合を把握できます。
多品種少量生産や変種変量生産のように配膳が複雑な体制でも、消費スピードから必要なキット数を予測でき、配膳の遅れを防げます。また、重さの違いから部品の取り違えやキットの置き間違いを検知できるため、人的ミスによるチョコ停を未然に防げます。
不良品・手直し品の発生からチョコ停の頻度を把握する
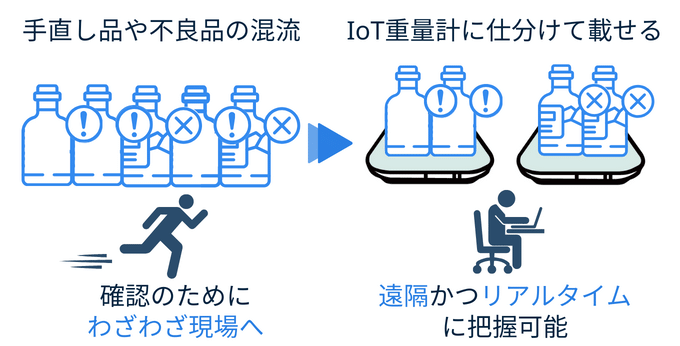
不良品や手直し品の置き場にIoT重量計を置けば、チョコ停にともなって発生した不良品・手直し品の数を、置くだけで自動で集計できます。どの工程で、どのタイミングで、どれくらいの頻度で発生したかが記録に残るため、チョコ停が繰り返されている工程を特定する手がかりになります。
データはクラウドに送られるため、遠隔からもリアルタイムで状況を確認できます。リカバリー生産や手直し作業に早く着手でき、納期調整の手間も減らせます。
チョコ停を繰り返す工程を特定「スマートマットクラウド」
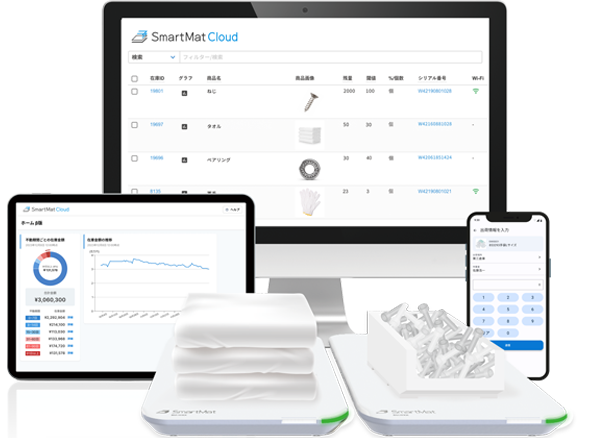
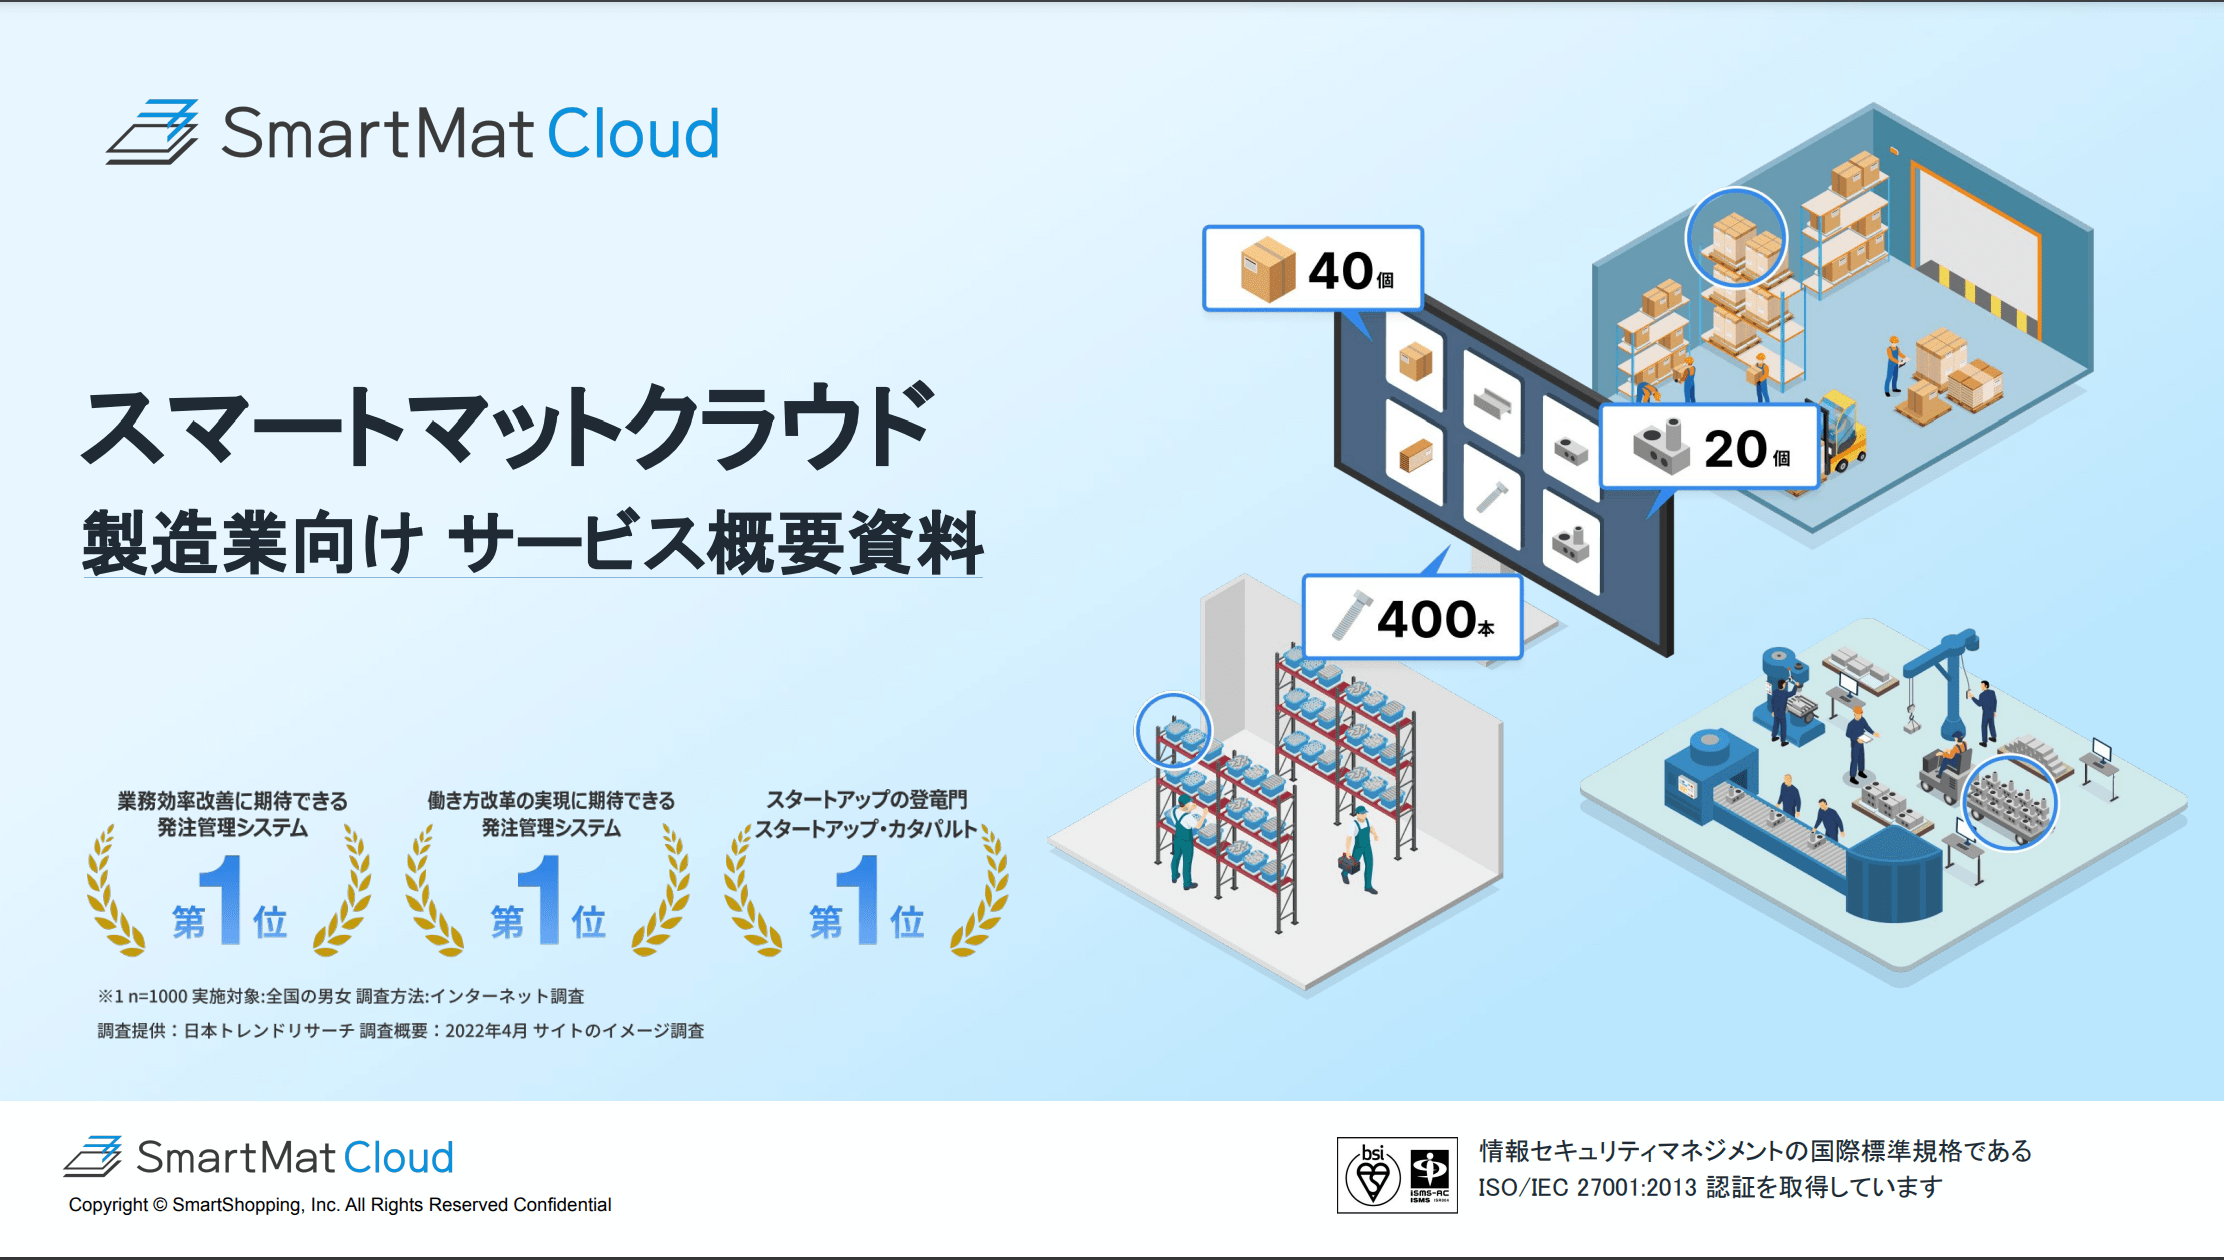
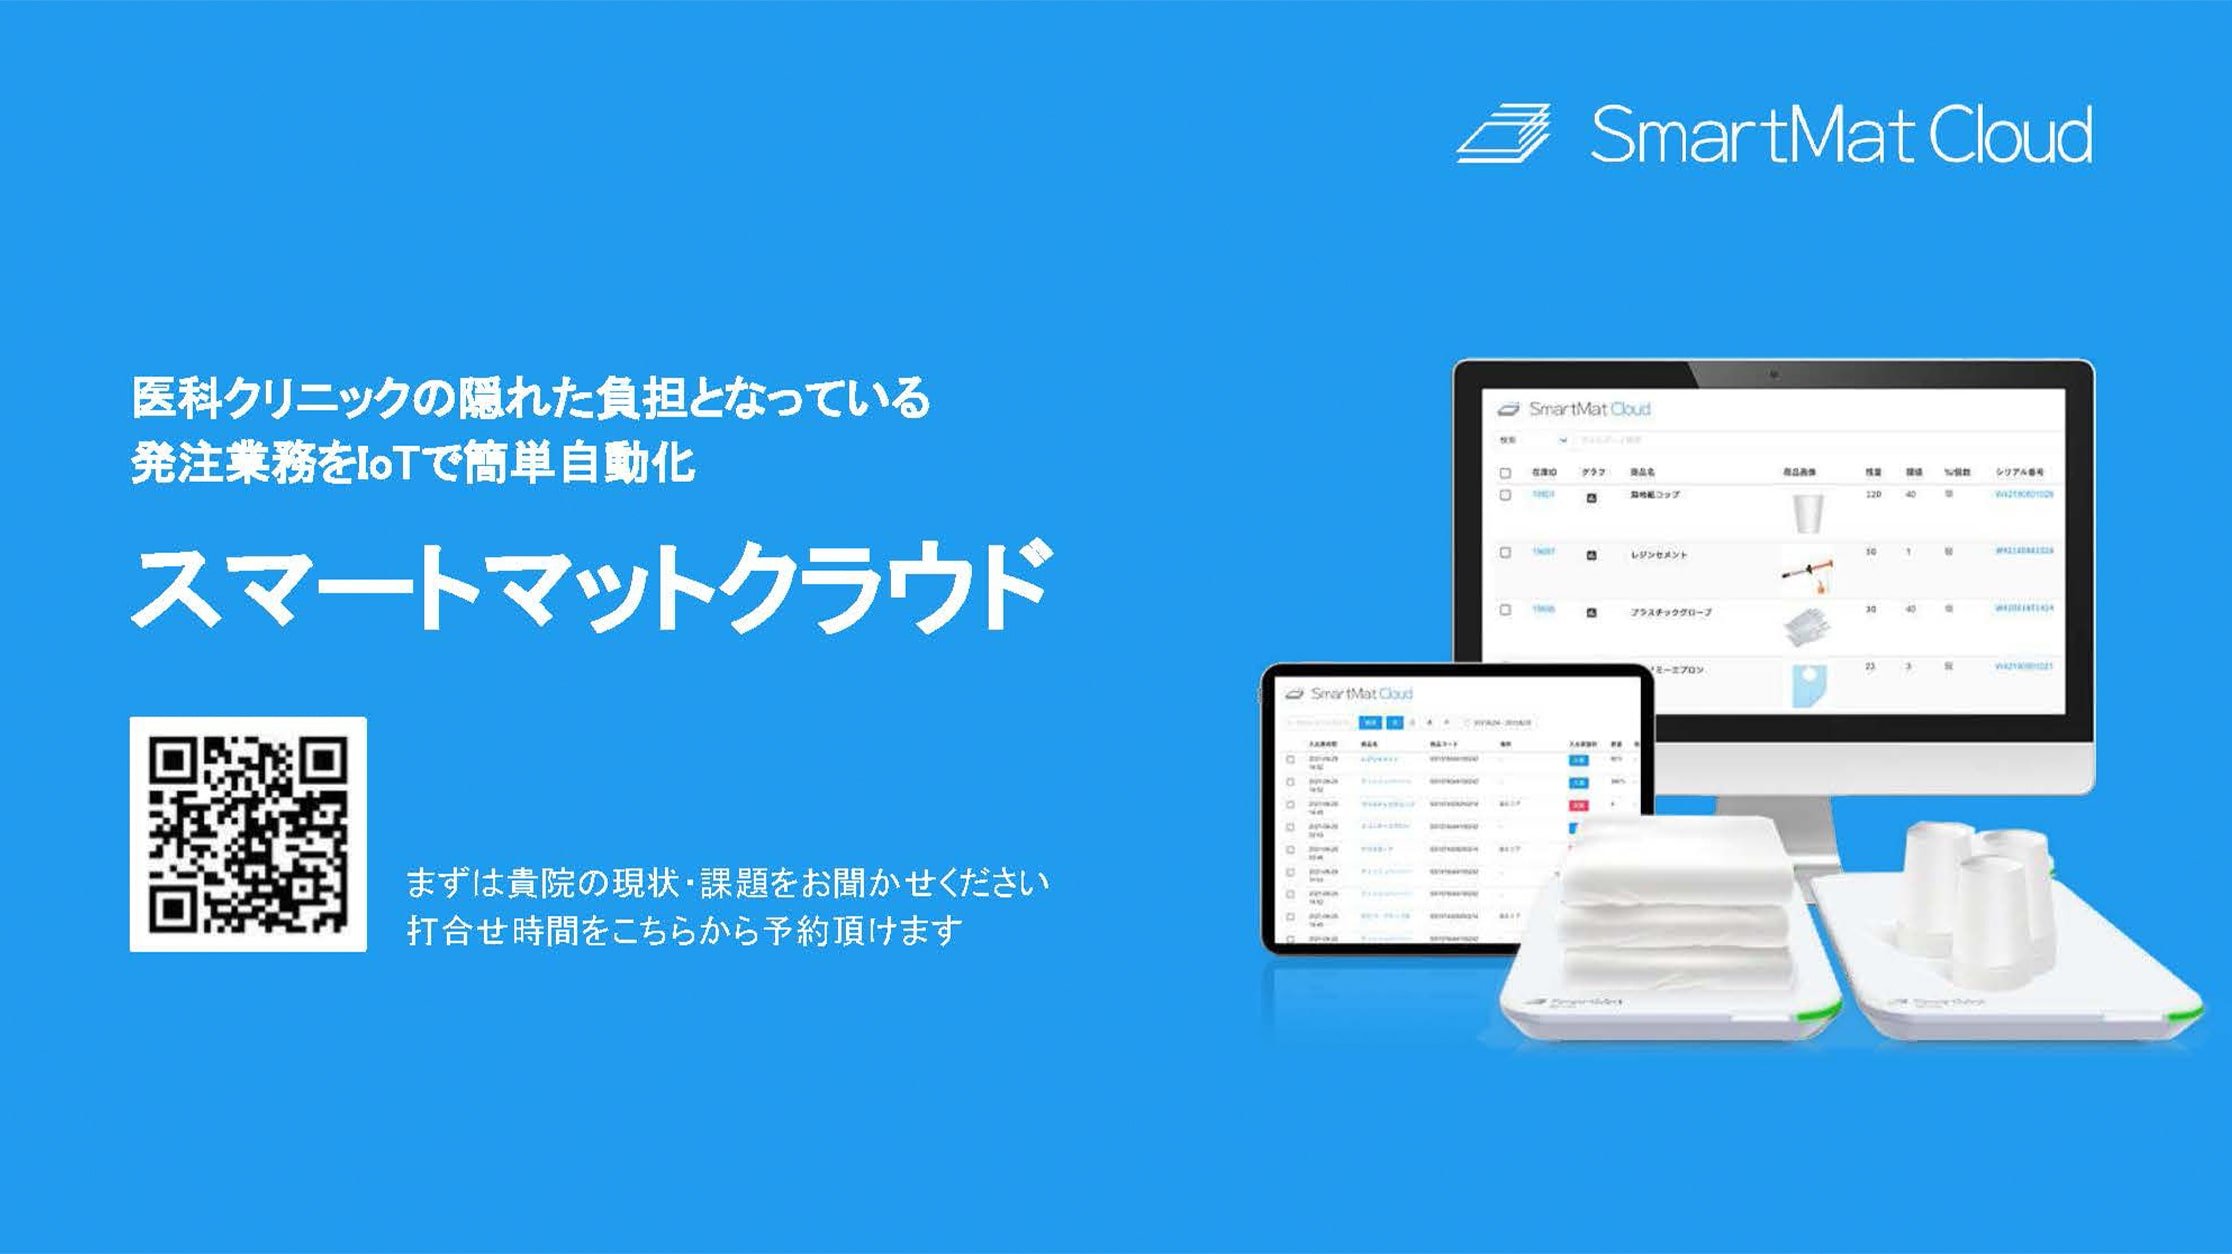
スマートマットクラウドは、リアルタイムの実在庫を見える化して、在庫管理や工程のカイゼン・DXを進めるIoT SaaSです。IoT重量計(スマートマット)を使って、在庫はもちろん、工程内で発生した不良品や手直し品の数量もリアルタイムで管理できます。
現場のモノの動きを捉えることで、チョコ停などの生産トラブルを、声をかけ合わなくても把握できます。リカバリー生産や手直し作業のスケジュール調整など、生産管理上の対応を早められます。
「重さの変化」というシンプルな情報をデジタル化してネットワークにつなぐことで、業務を変えるDXを実現します。リアルタイムの実在庫データを使って、現場のさまざまなモノと情報を見える化し、活用できます。
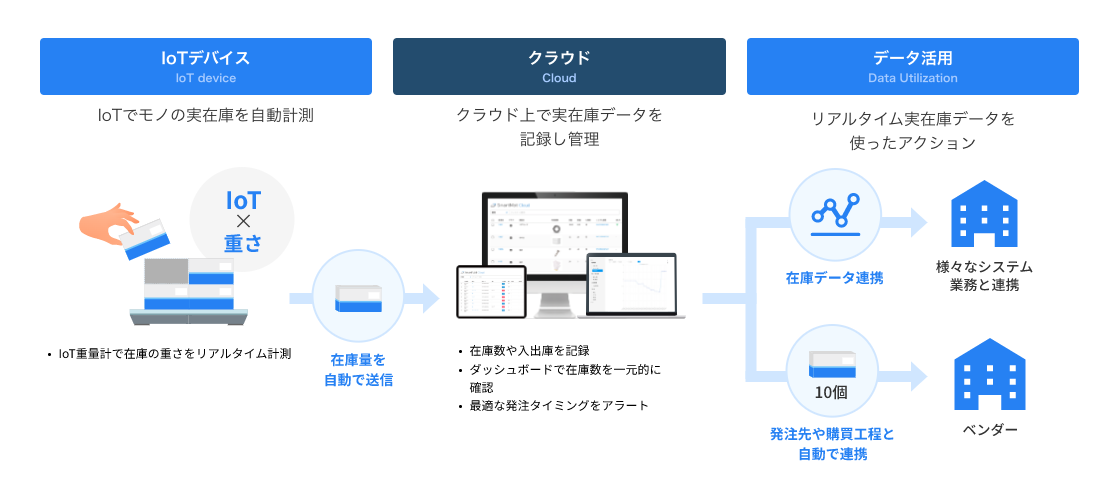
数えにくい液体・粉体状の資材や、チューブ・ロール状の仕掛品・製品も、重さで正確にカウントできます。不良品・手直し品はマットに置くだけで集計できるため、あらゆる対応をすばやく進められます。マットのサイズは豊富で、g単位の小物から、マルチマットを使えば数百kgまで対応できます。
◆特徴
- 遠隔で在庫を一元管理:倉庫や各拠点の在庫を管理画面で一元管理
- 工程間のモノの流れを把握:声をかけ合わなくても生産を調整できる
- 重さによる正確なカウント:不良品・手直し品の数をリアルタイムで集計し、すぐに対応できる
- 配膳作業の効率化:消費スピードを把握し、必要な工程に適切なタイミングで配膳できる
- AI×IoTで在庫を最適化し続けられる:大量のデータをAIが監視・解釈・検知し、問題をタイムリーに見つけて改善を提案

 おすすめのダウンロード資料
 人気記事ランキング