在庫管理術
不良率【定義・PPM・歩留まり・許容範囲・原因と改善策】
不良率とは
「不良率(英語:Defect Rate)」とは、製造された製品の中で不良品が占める割合を示す品質管理の指標のこと。不良率が高ければ、製品の品質や顧客満足度に悪影響を与え、修正・再製造の手間やコストも増大します。
製造業において不良率は、品質と生産性の向上には不可欠な指標です。そのため、この数値を正確に算出することは健全な工場運営のための基礎となります。
不良率は、以下の式により算出されます。
不良率(%)=(不良品の数 ÷ 総生産数)×100
例えば、3,000個の製品のうち30個が不良品だった場合、不良率は「1%」です。
計算では、分子と分母の対象期間・工程・製品をそろえます。抜取検査の結果から不良率を求める場合は、検査した製品数を分母にします。また、1個の製品に複数の不具合があっても、不良品数では1個と数えます。手直し品の扱いや判定のタイミングも決め、同じ基準で比較することが大切です。
不良率と歩留まりの関係
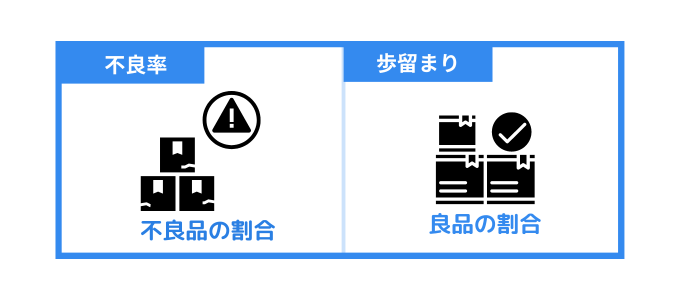
歩留まり(Yield)は、投入した原材料や部品に対して、良品として得られた量の割合を示す指標です。材料の重量を基準にする材料歩留まりや、製品・部品の個数を基準にする歩留まりなどがあり、目的に応じて計算の基準を明確にします。
-
不良率 =不良品の割合
-
歩留まり=投入量に対する良品の産出量の割合
同じ対象・判定時点で、製品を良品と不良品の2つに分ける場合は、良品率(%)=100%−不良率(%)となります。一方、材料歩留まりは加工時の端材や材料ロスなどの影響も受けるため、不良率とは単純な裏返しの関係にはなりません。比較する際は、分母や単位、手直し品の扱いをそろえましょう。
不良率の計算式とPPM
不良率は百分率(%)のほか、100万個当たりの不良品数を表すPPM(Parts Per Million)でも示されます。PPMは、小さな不良率を細かな小数で表さずに比較する際に便利です。
不良率(PPM)=(不良品数 ÷ 対象となる製品数)×1,000,000
=不良率(%)×10,000
例えば、1%は10,000PPM、0.01%は100PPMです。単位を変えても、元のデータの測定精度や推定精度が高まるわけではありません。
不良率の許容範囲・目標値
不良率の許容範囲や目標値は、製品の用途、要求品質、不良が及ぼす影響、顧客との取り決めなどによって異なります。「何%以下なら問題ない」という一律の数値で判断することはできません。
目標を設定する際は、まず工程別・製品別の不良率と不良内容を把握し、要求品質との差を確認します。そのうえで、改善の目標値と達成期限を設定し、継続的に効果を検証しましょう。発生頻度だけでなく、不良の重大性も踏まえて対策の優先順位を決めることが重要です。
不良品の主な原因【4M/5M/5M+1E】
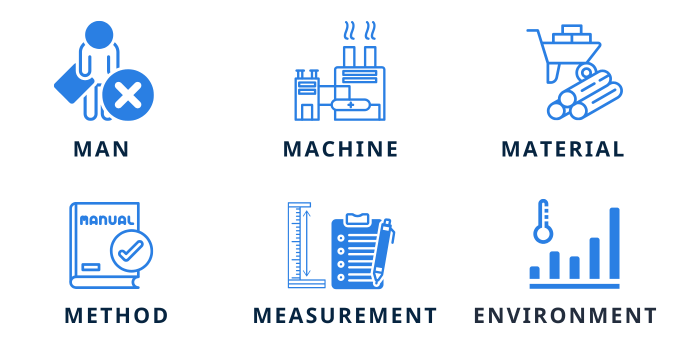
不良品の発生要因は以下のように分類されます。
- Man(人):作業員のミス、訓練不足、注意力の低下
- Machine(機械):設備の故障、メンテナンス不足
- Material(材料):原材料の品質不良、調達ミス
- Method(方法):手順の不備、作業マニュアルの欠落
- Measurement(測定):検査機器の誤作動、精度不足
- Environment(環境):温度、湿度、清掃状態など作業環境
不良の原因候補を整理する枠組みとして、4Mや、それに測定・環境などの観点を加えた分類が使われます。
「4M」は、Man(人)、Machine(機械)、Material(材料)、Method(方法)の4つです。本記事では、4MにMeasurement(測定)を加えたものを「5M」、さらにEnvironment(環境)を加えたものを「5M+1E」とします。追加する要素や呼び方には違いがあるため、分析の目的に合わせて分類を明確にしましょう。
Man(人):ヒューマンエラー・人的ミス
Man(人)は、作業者の知識・技能、教育・訓練の状況、疲労や作業負荷など、人に関わる要因です。操作や確認のミスが不良につながる場合があります。
ただし、ミスの背景には、わかりにくい手順、不十分な教育、設備の操作性、無理な作業計画などが関係していることもあります。作業者個人の注意不足だけに原因を求めず、設備や方法を含めて検証することが大切です。
Machine(機械):機械・設備の故障、保全不足
機械や設備の故障や不具合、機械の清拭やクレンジング・メンテナンス不足によっても不良品は発生します。特に不具合やメンテナンス不足を見逃したまま、生産を続けると不良品が急激に増加する危険性も孕んでいます。
Material(材料):原材料の品質不良、調達ミス
そもそも原材料が品質不良であり、生産前検査での不良の見落としや加工するまで不良の見極めが難しく、品質不良に繋がる場合があります。
製造業ではひとつの製品を生産するために、多種多様な原料が必要であることが多く、調達業務フローや在庫管理業務が煩雑であったり、属人化していたりする場合、調達ミスや原料間違いが発生しやすくなります。
Method(方法):手順の不備、作業標準書の欠落
生産手順に不備があった場合や、作業標準書(マニュアル)を遵守していない場合、不良率が上がる可能性は高くなります。
また一方で、そもそも作業標準書の内容が機械・設備の動作や人員配置に厳しい条件であったり、マニュアル・手順書が欠落し、現場スタッフの経験と記憶頼りであったりする場合も、不良品の発生要因となります。
Measurement(測定):検査機器の誤作動、精度不足
検査機器の誤作動や測定精度の不足は、良否の誤判定や不良品の見逃しにつながります。また、不正確な測定値を基に原料の配合や加工条件を調整すると、不良品の発生につながる場合があります。
検査・測定機器は、定期的な点検や校正、測定方法の確認を行い、必要な精度を維持することが大切です。
Environment(環境):作業環境
工場や生産ライン内の温度や湿度、気圧管理ができておらず、品質を担保する生産環境が整っていなければ、不良品が発生しやすくなります。
特に注意すべきは、医薬・化学の分野におけるクリーンルームや食品加工における清潔区域。掃除やフィルター交換が不適切である、管理区内への立ち入りルールを遵守していない、などの理由で生産・加工に不適切な作業環境となりえます。
不良率を下げる改善手法
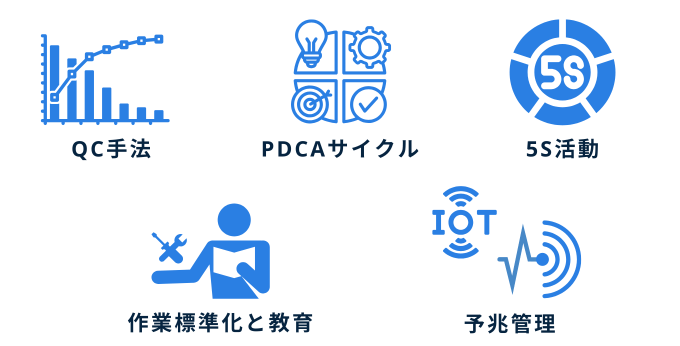
不良率の低減は、一朝一夕では実現しません。現場の実態に応じて複合的な対策を講じる必要があります。以下は、製造現場で成果が出やすい実践的アプローチです。
- QC手法の活用:パレート図※1で優先順位を検討し、特性要因図で原因候補を整理
- PDCAサイクル:継続的な改善のサイクルを実践
- 5S活動の徹底:整理・整頓・清掃・清潔・しつけで現場を整える
- 標準化と教育:作業標準の整備とスタッフ教育
- IoT・センサの活用:計測データに基づく異常の把握と対応
QC手法の活用(パレート図・特性要因図など)
パレート図は、不良の種類などを件数や損失金額の大きい順に並べ、対策の優先順位を検討するために役立ちます。特性要因図(フィッシュボーン図※2)は、Man・Machine・Material・Method・Measurement・Environmentなどの観点から、原因候補を整理するために活用します。
これらの図だけで原因が確定するわけではありません。現場の経験も活用しながら仮説を立て、定量的なデータや現場での確認・検証を通じて原因を絞り込むことが重要です。
※1:項目別の件数や損失金額などを大きい順に並べた棒グラフと、累積比率の折れ線グラフを組み合わせた図。対策の優先順位づけに活用する。
※2:問題に関係する原因候補を、魚の骨のような形で整理する図。各候補が実際の原因かどうかは検証が必要。
PDCAサイクルの継続実践
改善活動は、計画(Plan)→実行(Do)→評価(Check)→改善(Act)の4ステップを繰り返すことが基本。 一度の施策で成果が出なくても、仮説を立てて検証を重ねることで、改善の精度が高まります。
特に注意したいのは評価(Check)段階。分析の質が低いと改善が形骸化します。データの整備とクレンジングをセットで考え、的確な分析が行えることが、成功のカギです。
5S活動による現場整備
5S(整理・整頓・清掃・清潔・しつけ)は、ミスや不具合の「温床」を取り除く土台です。 資材の置き場所や在庫の可視化が徹底されていないと、誤投入や欠品が不良につながる恐れがあります。
5Sはルールの徹底や教育だけでなく、定期的にチェックリストなどを用いて運用状態を点検することが、より実践的な改善につながります。
作業標準化と現場教育の徹底
属人化している作業工程を標準化し、マニュアルを整備することで、作業のばらつきを抑え、品質の安定化につながります。担当者の経験にかかわらず適切に作業できるよう、教育・訓練と理解度の確認を行うことが重要です。
またマニュアル遵守のためには教育だけでなく、動画マニュアルや作業をナビゲートしてくれるアプリ・システムを活用することで、再現性が向上し、結果的に教育コストの削減にもつながります。
IoT・センサの導入による「予兆管理」
現場での「気づき」に加え、IoT重量センサや温湿度センサなどの計測データを活用することで、材料の使用量や作業環境の変化を把握しやすくなります。品質に関係する監視項目と判定基準を設定し、異常の兆候を捉えた際の確認や対応につなげることが重要です。
センサーを設置するだけで、不良を予測・予防できるわけではありません。計測するデータと不良発生との関係を検証し、通知後の対応手順や管理基準を見直しながら運用しましょう。
不良率に関するよくある質問(FAQ)
Q1. 不良率とは何ですか?
A. 不良率とは、対象となる製品のうち不良品が占める割合です。不良品数を対象となる製品数で割り、100を掛けると百分率(%)で表せます。100万を掛けると、100万個当たりの不良品数を示すPPMになります。
Q2. 不良率が高くなる原因は何ですか?
A. 不良率が高まる要因は、人・設備・材料・方法・測定・環境など多岐にわたります。たとえば、作業手順のばらつき、設備の不調、原材料の品質変動、測定精度の不足、温湿度などの作業環境が挙げられます。これらが複合的に影響するため、現場全体を俯瞰して改善点を見つけることが大切です。
Q3. 不良率を下げるにはどうすればよいですか?
A. まずは不良発生の要因を見える化し、頻度や影響度の高いものから優先的に改善することが有効です。QC手法(品質管理手法)の活用、作業標準の徹底、5Sや3定による現場整備、設備の予防保全などが代表的なアプローチです。
さらに、IoTによる監視データを活用し、品質に関係する監視項目・判定基準と異常時の対応手順を整えることで、異常の早期発見や不良の予防に役立てられます。
不良率改善の糸口をAIで見つける「ボトルネック・ファインダー」
不良率を記録していても、「なぜ不良が増えたのか」「どの工程から改善すべきか」がわからず、対策が進まないことはありませんか。
原因を絞り込むには、品質データだけでなく、生産実績や設備の停止記録、材料などの情報を照らし合わせることが大切です。しかし、記録が複数のシステムやExcelに分散していると、データの整理や分析に手間がかかります。
株式会社エスマットの「ボトルネック・ファインダー」は、現場に蓄積されたデータをAIがつなげて分析し、生産ラインのボトルネック候補や原因仮説、次の打ち手を提案するサービスです。工場全体を俯瞰し、不良率の改善に向けて着目すべき工程や記録を検討するための判断材料を提供します。
ボトルネック・ファインダーの特徴
- 既存データを活用:生産実績・停止・品質・人・設備・材料などのデータに対応。CSV・Excelから始められ、新たなセンサーの設置は必須ではありません
- データ整理をAIが支援:表記ゆれの整理や複数システムのマスタ突合など、分析に必要な前処理を自動化します
- 原因仮説と打ち手を提案:分散していたデータを横断的に分析し、見落としていた課題や長期的な変化を捉え、改善の糸口を提示します
- 現場の判断を学習:AIの提案を現場で検証し、判断や結果をフィードバックすることで、その工場に合った分析へと育っていきます
不良率を「集計する」段階から、データを基に「改善につなげる」段階へ。 手元のデータを活用して、品質と生産性の向上に取り組みませんか。
\工場の隠れた
ボトルネックを見つけませんか?/ ボトルネック・ファインダー
AIが既存の生産・停止データをつなげて読み解き、ボトルネック候補と原因仮説を提示。設備の入れ替えや新たなセンサーの設置を必須とせず、稼働率・品質・納期改善の糸口を見つけ出します。お持ちの生産・停止データから何が見えるか、まずは資料でご確認ください。
詳しくはこちらスマートマットクラウドによる在庫管理の改善事例
製造現場のデータ活用の一例として、スマートマットクラウドによって部品の在庫確認や発注業務を効率化した、株式会社SUBARUの事例を紹介します。

 おすすめのダウンロード資料
 人気記事ランキング