在庫管理術
歩留まりとは?意味・計算方法・改善策を製造業向けにわかりやすく解説
製造業の現場でよく使われる歩留まりは、投入した原材料のうち、どれだけが製品・良品として得られたかを表す指標です。歩留まりが低いと、同じ量の製品をつくるために余分な材料・時間・エネルギーが必要になり、原価や納期に直接影響します。
この記事では、歩留まりの意味と計算方法を計算例つきで解説したうえで、良品率・不良率・直行率との違い、歩留まりが悪くなる原因、改善の進め方までを整理します。
\資料を無料ダウンロード!/歩留まりの原因を見つける
歩留まりが落ちているのに、どの工程が原因かわからない。IoT重量計スマートマットなら、原料・中間品・廃棄量・完成品の重量推移をリアルタイムに記録し、イレギュラーな変動を早期に検知。歩留まりが低下しやすい工程や時間帯を特定できる仕組みをまとめた資料です。
今すぐ無料ダウンロード歩留まりとは?意味・読み方をわかりやすく解説
このパートをまとめると!
歩留まりとは、製造工程に投入した原材料や部品に対して、製品または良品として得られた量の割合です。歩留まりが高いほど、投入した材料をムダなく良品に変換できていると評価できます。
製造業における「歩留まり(ぶどまり)」とは、製造工程に投入した原材料や部品に対して、製品または良品として得られた量の割合を示す指標です。歩留まりを百分率で表したものを「歩留まり率(yield rate)」といいます。
歩留まりの分母・分子は、業界や企業、製品、工程によって異なります。本記事では、投入量に対して最終的に得られた良品量の割合を「良品ベースの歩留まり率」として扱います。一方、完成品全体に占める良品の割合は「良品率」と区別します。
歩留まりが低下すると、原材料の廃棄、再加工、追加検査などが増え、単位製品あたりの製造コストが増加する可能性があります。投入量と良品量を正しく把握し、ロスが発生している工程を見直すことが大切です。
読み方・語源と使い方
「歩留まり」は「ぶどまり」と読みます。「歩」は割合(歩合)、「留まり」は手元に残るものを意味し、「投入したもののうち、手元に残った割合」が言葉の成り立ちです。「歩留り」と送り仮名を省いて書くこともあります。
歩留まりは「高い・低い」「良い・悪い」と表現します。
| 使い方の例 | 意味 |
|---|---|
| 歩留まりが良い(高い) | 材料ロスや不良が少なく、投入量の多くが良品になっている |
| 歩留まりが悪い(低い) | 材料ロスや不良が多く、投入量に対して良品が少ない |
| 歩留まりを上げる(改善する) | ロスや不良の原因を取り除き、良品の割合を高める |
なお、歩留まりの高低を比べる際は、同じ製品・工程・単位・集計条件でそろえる必要があります。
製造業以外での「歩留まり」の意味
歩留まりは製造業以外でも、「投入したもののうち、目的の成果として残った割合」という意味で使われます。
- 食品・飲食業:仕入れた食材のうち、皮・骨・芯などを除いて実際に使える部分(可食部)の割合。原価計算やメニューの価格設定に使われます。
- 採用活動:応募から書類選考、面接、内定、入社へと進む各段階で、次の段階に進んだ人の割合。選考プロセスの課題を見つけるために使われます。
どの分野でも「投入量に対する成果の割合」という考え方は共通しています。本記事では、以降、製造業での歩留まりを中心に解説します。
歩留まり率の計算方法と計算式
このパートをまとめると!
本記事で扱う歩留まり率は「良品量÷投入量×100」です。分母・分子の単位、対象工程、ロット、期間、検査時点をそろえ、「材料歩留まり」と「良品率」に分けて計算すると、材料ロスと不良のどちらが原因かを把握できます。
基本の計算式
本記事で扱う良品ベースの歩留まり率は、次の式で算出します。
歩留まり率(%)=(良品量 ÷ 投入量)× 100
たとえば、100kgの原料を投入し、良品が95kg得られた場合、歩留まり率は次のとおりです。
95kg ÷ 100kg × 100 = 95%
計算では、重量同士(kg)など、分母と分子の単位をそろえます。また、対象工程、ロット、期間、検査時点もそろえてください。
個数で計算する場合は、投入部品の個数と完成品の個数を単純に比較できるとは限りません。製品1個分に必要な部品数やBOM(部品表)を考慮し、製品単位・セット単位・部品単位のどの基準で集計するかをあらかじめ定めます。
材料歩留まりと良品率に分けて計算する例
歩留まりが下がる原因は、大きく材料ロスと不良の2つに分けられます。
- 材料ロス:切断くず、端材、装置内への残留や飛散、食品加工で取り除く可食部以外など、製品にならなかった材料
- 不良:製品としては完成したものの、品質規格に適合しなかったもの
この2つを分けて把握するために、次の2つの指標を使います。
材料歩留まり(%)=(製品量 ÷ 投入量)× 100
良品率(%)=(良品量 ÷ 製品量)× 100
材料歩留まりは「投入した材料のうち、製品になった割合」、良品率は「できあがった製品のうち、良品だった割合」です。2つを掛け合わせると、良品ベースの歩留まり率になります。
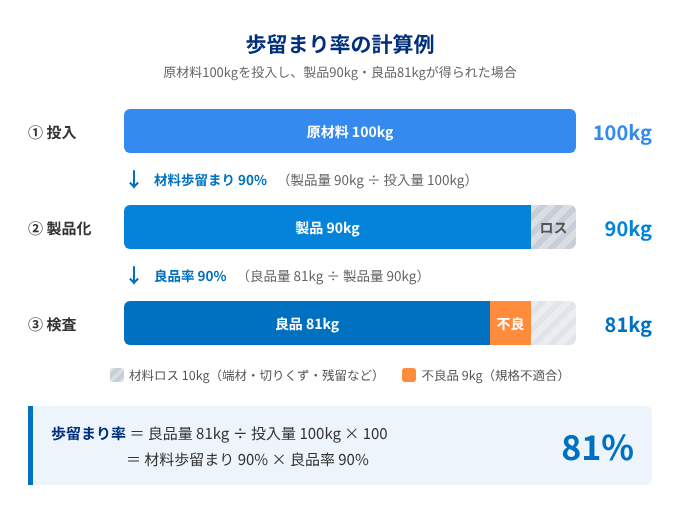
原料100kgを投入して製品が90kgでき、そのうち不良品が9kgだった場合(良品は81kg)、各指標は次のとおりです。
| 指標 | 計算式 | 結果 |
|---|---|---|
| 材料歩留まり | 製品量90kg ÷ 投入量100kg × 100 | 90% |
| 良品率 | 良品量81kg ÷ 製品量90kg × 100 | 90% |
| 歩留まり率(良品ベース) | 良品量81kg ÷ 投入量100kg × 100 (=0.9 × 0.9 × 100) |
81% |
| 不良率(重量基準) | 不良品9kg ÷ 製品量90kg × 100 | 10% |
このように分解すると、製品化するまでの材料ロスと、製品のうち不良と判定された分を分けて把握できます。この例では、材料ロスと不良がそれぞれ10%ずつ影響しています。改善の打ち手は「材料ロスを減らす」と「不良を減らす」で異なるため、分けて把握することが大切です。なお、実際の投入量と良品量がわかれば、必ずしも2段階に分けず直接計算できます。
また、過去の平均値などから求めた期待値を使う場合、算出されるのは見込みの歩留まり率です。実績を評価する際は、実測した投入量、製品量、良品量を使いましょう。
歩留まり100%・90%・80%とはどういう意味?
- 歩留まり100%:投入した材料がすべて良品になった状態です。材料ロスも不良もゼロという理想の値で、実際の生産ではほとんどありません。
- 歩留まり90%:投入量の90%が良品になり、10%が材料ロスや不良として失われた状態です。
- 歩留まり80%:投入量の80%が良品になり、20%が失われた状態です。良品100kgを得るには、125kgの材料を投入する必要があります。
どの程度の歩留まりが妥当かは、業種・工程・製品によって大きく異なります。他社や他業種の数値と比べるよりも、自社の過去実績や管理基準と比べて変化がないかを確認することが重要です。
歩留まりと良品率・不良率・直行率の違い
このパートをまとめると!
歩留まり率は「投入量」、良品率・不良率・直行率は「完成品(検査対象)」を分母にする指標です。分母が異なるため、歩留まり率と不良率を足しても100%になるとは限りません。直行率は、手直しなしで一度で良品になった割合を表します。
歩留まりとよく一緒に使われる指標に、良品率・不良率・直行率があります。それぞれ分母と見ているものが異なります。
| 指標 | 計算式 | わかること |
|---|---|---|
| 歩留まり率 | 良品量 ÷ 投入量 × 100 | 材料ロスと不良を含めた、生産全体の効率 |
| 良品率 | 良品量(数)÷ 完成品量(数)× 100 | 完成した製品の品質 |
| 不良率 | 不良品数 ÷ 検査対象の総数 × 100 | 規格不適合の発生状況 |
| 直行率 | 手直しなしの良品数 ÷ 検査対象の総数 × 100 | 一度で良品をつくれている割合(工程の安定度) |
歩留まりを考える上で外せない「不良率」とは?
不良率とは、対象となる製品または検査対象のうち、品質規格に適合しなかった製品の割合です。製品数を基準とする場合は、次の式で算出します。
不良率(%)=(不良品数 ÷ 検査対象の総数)× 100
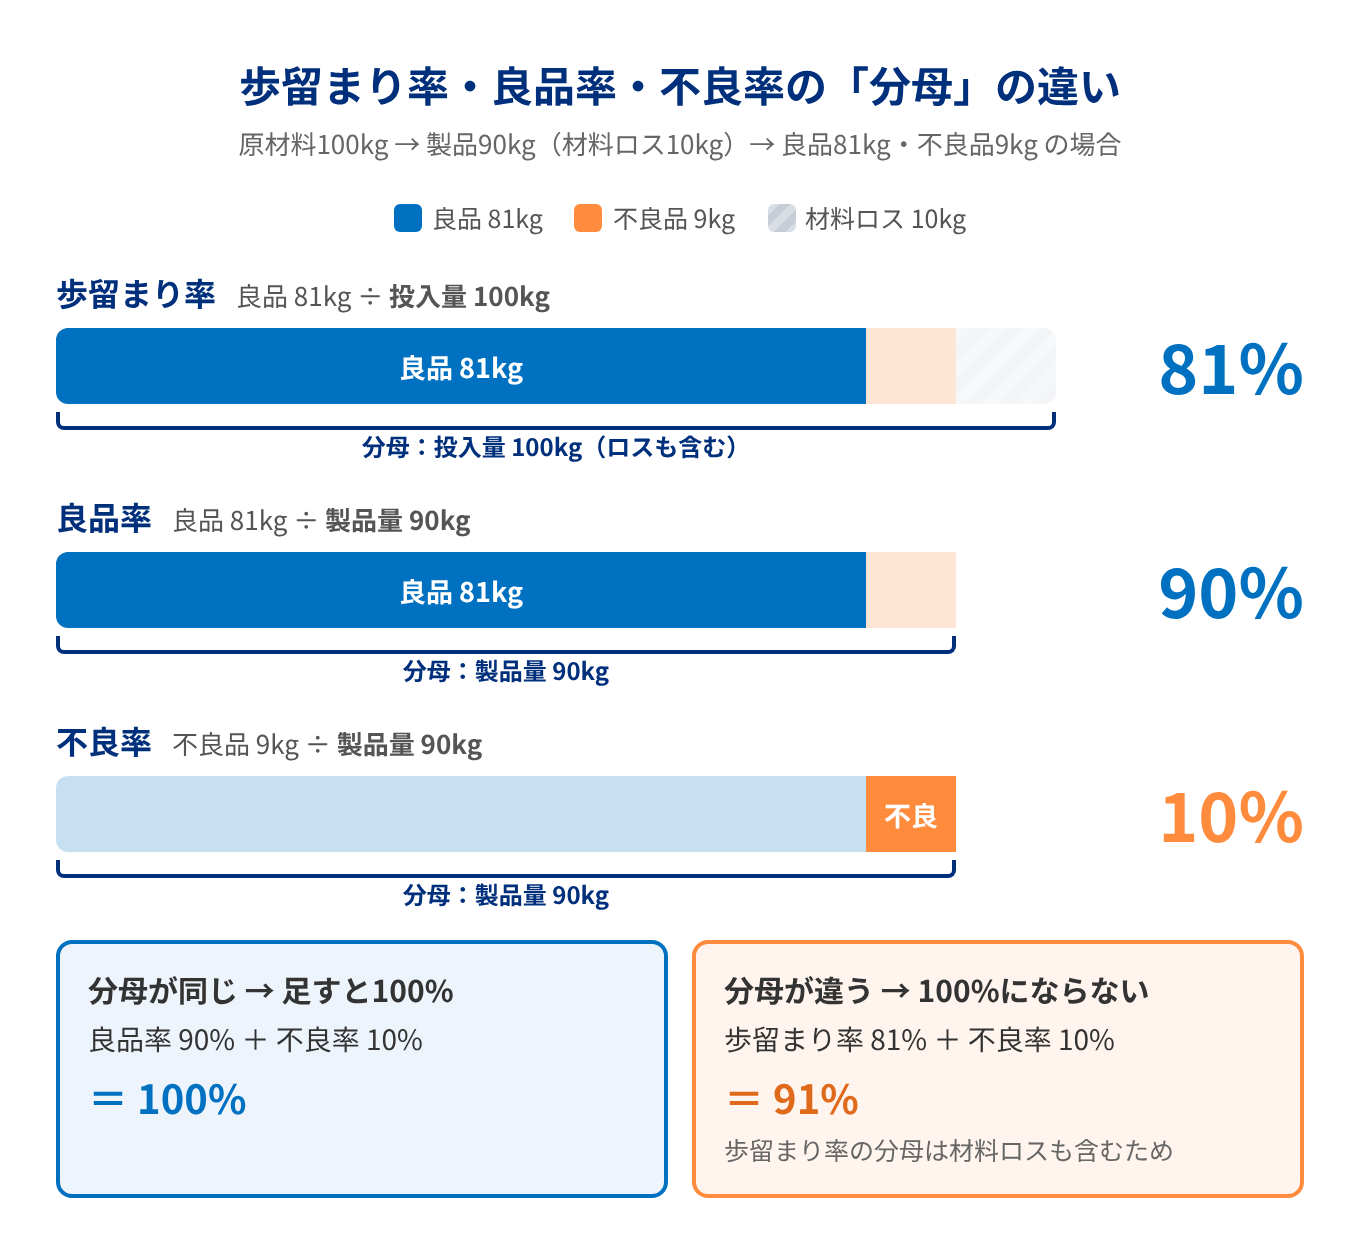
同じ母集団を良品と不良品に分け、同じ単位・同じ判定時点で集計した場合は、良品率+不良率=100%になります。先ほどの計算例でも、良品率90%+不良率10%=100%です。
一方、投入量基準の歩留まり率には材料ロスも影響します。計算例では歩留まり率81%+不良率10%=91%で、100%にはなりません。分母が異なるため、歩留まり率と不良率を足しても100%になるとは限りません。
なお、不良率だけでは、良品の測定値のばらつきや規格限界までの余裕は判断できません。良品の品質を詳しく評価する場合は、測定値の分布や工程能力指数なども確認します。
▶︎関連記事:不良率【定義・PPM・歩留まり・許容範囲・原因と改善策】
手直し品を含めない「直行率」
良品率では、一度不良になったものを手直し(修正・再加工)して良品にした場合も良品として数えます。これに対して直行率は、最初の工程から手直しなしで良品になったものだけを数えます。
たとえば製品100個のうち、一度で合格したものが85個、手直しして合格したものが10個、不良品が5個だった場合、良品率は95%ですが、直行率は85%です。良品率が高くても直行率が低い場合は、手直しに余分な工数がかかっており、工程が安定していないサインです。
\資料を無料ダウンロード!/材料ロスと不良、どちらが原因か把握できていますか?
歩留まりを正しく計算するには、投入量・製品量・良品量の正確な記録が欠かせません。IoT重量計スマートマットで、原料・中間品・廃棄品・完成品の重量推移を自動で記録する方法を紹介します。
今すぐ無料ダウンロード歩留まりが悪いとどうなる?
このパートをまとめると!
歩留まりが悪いと、材料費の増加、工数とエネルギーのムダ、納期遅延、材料在庫の計画のずれ、廃棄コストの増加などが起こり、利益と顧客からの信頼の両方に影響します。
歩留まりが低い状態が続くと、次のような影響が出ます。
- 製造原価が上がる:同じ量の良品をつくるために、より多くの材料が必要になります。
- 工数・エネルギーがムダになる:不良品や材料ロスになった分にも、加工の時間・人手・電力がかかっています。再加工や追加検査が増えれば、その分の工数もかかります。
- 納期が遅れる:予定していた良品数に届かず、追加生産が必要になると、出荷が遅れます。
- 材料在庫の計画がずれる:想定より多くの材料を使うため、欠品や急な追加発注が起こりやすくなります。
- 廃棄コスト・環境負荷が増える:不良品や端材の処分費用がかかり、環境への負荷も大きくなります。
歩留まりが低下する原因
このパートをまとめると!
歩留まり低下の原因は、受入・準備・生産・設備の工程ごとに整理すると見落としを防げます。さらに4M(人・機械・材料・方法)の視点で掘り下げると、要因を抜け漏れなく洗い出せます。
歩留まりの低下には、さまざまな要因があります。工程ごとに整理すると、次のとおりです。
| 工程 | 主な原因の例 |
|---|---|
| 受入 | 原材料・部品そのものの品質不良やロット差、原料へのコンタミネーション※ |
| 準備 | 原料の誤投入、計量ミス、機械条件の設定ミスなどの人的ミス |
| 生産 | 工程内でのコンタミネーション、ヒューマンエラーによる不良品の発生、作業条件や加工条件が標準化されていないことによる品質のばらつき |
| 設備 | 機械トラブルや再立ち上げに伴う不良品・原料ロス、経年劣化による精度低下 |
※コンタミネーション(contamination)とは、異物や不純物などが混入することです。
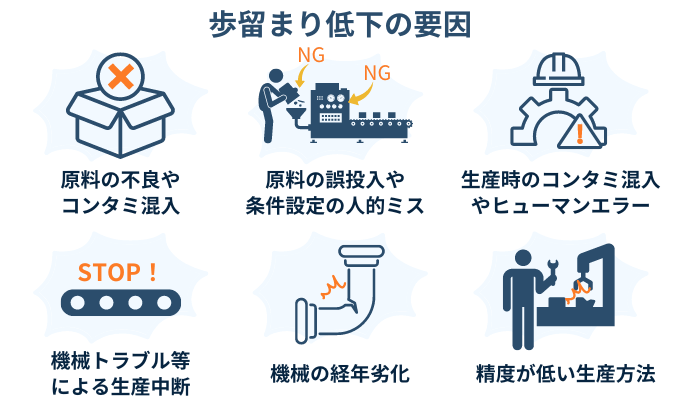
原因を掘り下げる際は、品質管理の基本フレームワークである「4M」(Man:人、Machine:機械、Material:材料、Method:方法)の視点で分類すると、抜け漏れなく要因を洗い出せます。測定(Measurement)と環境(Environment)を加えた「5M+1E」で見る方法もあります。
▶︎関連記事:4Mとは?製造業の品質管理に必須の4M分析・変更管理・5M+1E・6Mをわかりやすく解説
歩留まり改善の進め方
このパートをまとめると!
歩留まり改善は「記録→集計→要因分析→対策→標準化」の順で進めます。出発点は、どの工程で、どの種類のロスが、いつ発生しているかを数量で把握することです。
歩留まりを改善するには、どの工程で、どの種類のロスが、いつ発生しているかを把握することが先決です。次の5つのステップで進めます。
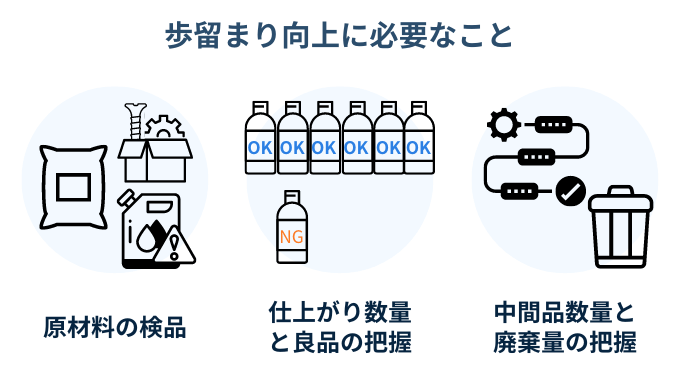
ステップ1:原料と工程ごとの数量を記録する
まず、使用する原料に異常がないかを確認します。納入時に規格に沿って検品する場合もあれば、化学工業や食品加工では生産ライン投入直前の検品が必要な場合もあります。
製造工程に入った後は、原料の投入量と良品として得られた量を正確に把握します。複数工程がある場合は、中間品、完成品、廃棄品、手直し品の数量を工程ごとに記録し、材料ロスや不良がどの段階で発生したかを確認します。重量を使う場合は、容器などの風袋を除いて集計しましょう。
ステップ2:集計して傾向をつかむ
記録したデータを、材料歩留まり・良品率・直行率などの指標に集計し、日別・ロット別・ライン別などで比較します。比較するデータは同じロットや期間にそろえます。過去の実績や管理基準と比べて大きく悪化した時期や条件があれば、そこが重点的に調べるポイントです。
ステップ3:要因を分析する
悪化した工程や条件について、原材料、設備条件、作業内容、検査条件などに変化がなかったかを4M/5M+1Eの視点で確認します。特性要因図やパレート図などのQC7つ道具を使うと、要因を整理しやすくなります。
ステップ4:対策を実施する
原因に応じて対策を打ちます。たとえば、材料ロスが多い場合は切断方法や材料取りの見直し、不良が多い場合は加工条件や検査方法の見直し、設備に起因する場合は予防保全の強化などが考えられます。
ステップ5:効果を確認して標準化する
対策後の歩留まりを同じ方法・同じ集計条件で測定し、効果を確認します。効果があった対策は作業手順書やルールに反映し、担当者が変わっても同じ水準を保てるようにします。
歩留まり低下の兆候を早期発見し、要因解析に役立てる方法
このパートをまとめると!
手作業での数量記録は、抜け漏れや記録の遅れが起きやすくなります。IoT重量計で原料・中間品・完成品・廃棄品の重量推移を工程別に記録すると、通常時と異なる変動を早く把握でき、原因候補の絞り込みに役立ちます。
歩留まり改善の出発点である数量の記録は、現場で手作業で行うと手間がかかり、記録漏れや転記ミスも起こります。記録が月末の棚卸まで遅れると、ロスがいつ・どの工程で起きたのかを特定できません。
IoT重量計で原料・中間品・完成品・廃棄品の重量推移を工程別に記録し、生産管理部署などで一元管理すると、通常時と異なる数量変動を把握する手掛かりになります。対応する機種・設定では、重量変化に応じた計測も利用できます。
蓄積したデータを週次・月次で比較し、検査結果、設備条件、作業履歴、ロット情報などと照合することで、歩留まりが低下した工程や時間帯の絞り込みに役立ちます。ただし、重量データだけで原因を特定できるわけではないため、関連データと組み合わせて検証します。重量データを使う場合は、風袋、測定誤差、測定タイミングも確認しましょう。
歩留まり改善に関するよくある質問
このパートをまとめると!
歩留まりの意味、不良率との違い、歩留まりが悪い状態、改善方法についてのよくある質問にお答えします。
Q1. 歩留まりとは何ですか?
A. 歩留まりとは、製造工程に投入した原材料や部品に対して、製品または良品として得られた量の割合です。本記事では、良品量÷投入量×100で算出する「良品ベースの歩留まり率」として説明しています。
Q2. 歩留まりと不良率の違いは何ですか?
A. 本記事では、歩留まりを投入量に対する良品量の割合、不良率を検査対象に対する不良品の割合として区別しています。分母が異なるため、投入量基準の歩留まり率と不良率を足しても100%になるとは限りません。
Q3. 歩留まりが悪いとはどういう意味ですか?
A. 投入した原材料に対して得られた良品が少なく、材料ロスや不良が多い状態を指します。製造原価の上昇や納期遅延、廃棄コストの増加につながります。
Q4. 歩留まりを改善するにはどうすればいいですか?
A. 原料投入量、中間品・完成品・廃棄品・手直し品の数量、良品・不良品の判定結果を記録し、ロスが発生する工程を把握します。そのうえで4M/5M+1Eの視点で原因を分析して対策を打ち、効果があった方法を作業手順として標準化します。
\資料を無料ダウンロード!/歩留まり低下の原因を見つける
歩留まりが低下しているのに、どの工程が原因かわからない。IoT重量計スマートマットで、原料・中間品・廃棄品・完成品の重量推移を記録。通常時と異なる変動を把握し、検査結果や設備条件などと照合することで、原因候補の絞り込みを支援します。
今すぐ無料ダウンロード歩留まり低下の兆候を見える化する「スマートマットクラウド」
このパートをまとめると!
スマートマットクラウドは、IoT重量計で原料・中間品・廃棄品・完成品の重量推移を自動で記録し、クラウドで見える化するサービスです。歩留まり改善に必要な数量データの記録を自動化できます。
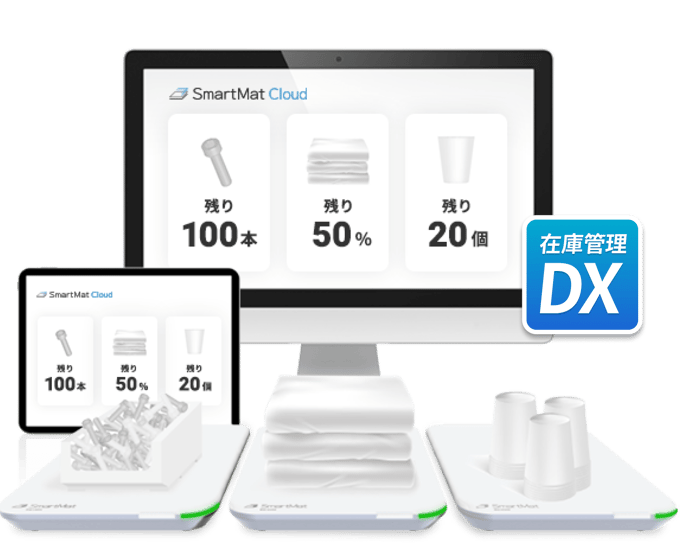
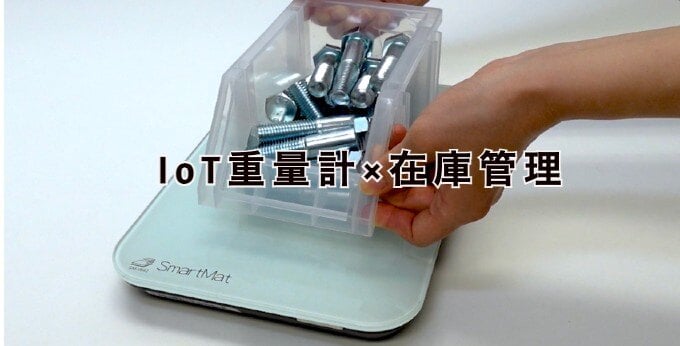
スマートマットクラウドは、実在庫の見える化によって在庫管理や工程改善、DXを支援するIoT SaaSプロダクトです。IoT重量計で現場のモノの動きを捉え、工程内のモノの流れを分析するためのデータを蓄積します。
原料・中間品・廃棄品・完成品の重量推移をクラウド上で管理し、通常時と異なる変化や工程ごとの傾向を確認できます。これらのデータを検査結果や製造履歴などと組み合わせることで、歩留まり低下の原因候補の絞り込みを支援します。
- サイズ展開:A6・A5・A4・A3の4サイズに加え、重量物向けの500キロマットや、同じサイズの複数枚を1枚として使えるマルチマットがあります。
- 電源:電池駆動またはACアダプターで稼働します。電池駆動ならケーブルレスで設置できます。
- 設置環境:冷蔵庫内での利用事例もあります。冷凍庫など低温環境での利用には条件があるため、事前にご相談ください。
- 自動発注:お客様の発注先に合わせた文面でメール・FAXを送信できます。利用可能な発注方法や条件は、契約プラン・設定をご確認ください。
- システム連携:API・CSVなどを利用した自社システムや他社システムとの連携に対応しています。対応範囲や連携条件は、個別にご確認ください。
- AIによる在庫最適化:蓄積した実在庫データをもとに、欠品リスクの検出や発注点の見直しなどを支援します。

 おすすめのダウンロード資料
 人気記事ランキング